LANGUAGE
Wytłaczarka o średnicy 90 mm i wydajności 380 kg/h do powlekania PVC często osiąga prędkość 330 kg/h, gdy linia pracuje na trzy zmiany na mieszance z większym ładunkiem wypełniacza, a operator obwinia matrycę, pompę próżniową lub śrubę. W większości przeglądów specyfikacji, nad którymi uczestniczyliśmy, niedopasowanie zostało stwierdzone kilka miesięcy wcześniej, kiedy wybrano geometrię śruby dla jednego związku, a później poproszono o uruchomienie innego.
Krótka wersja
Wytłaczarki ślimakowe dobiera się na podstawie składu i prędkości linii, a nie nominalnego tonażu. Izolacja i poszycie z PCV wygodnie osadzają się na pojedynczej śrubie 20–24:1 L/D i stopniu sprężania 2,5–3,5. Izolacja PE i XLPE przy dużej prędkości linii wymaga podawania rowkowanego, 25–30:1 L/D i sekcji barierowej, aby utrzymać stałą temperaturę stopu. Dopasuj te trzy zmienne, a większość skarg dotyczących dryftu średnicy i stabilności wyjściowej zostanie rozpatrzona przed otwarciem pierwszego bębna mieszanki.
Poniżej przedstawiono sposób odwzorowania geometrii na linię kablową, numery zawarte w specyfikacji zakupu oraz kontrole, które zapewniają stabilność produkcji w trzecim roku.
Co właściwie robi śruba wewnątrz lufy
Pojedyncza śruba wykonuje trzy zadania podczas jednego obrotu: transportuje zimny granulat, topi go na nagrzanej ściance beczki i pompuje stop przez płytę kruszącą do poprzeczki pod ciśnieniem wystarczająco stałym, aby utrzymać grubość ścianki. Każde zadanie znajduje się w swojej własnej strefie, a każda strefa jest definiowana przez głębokość lotu.
Strefa karmienia
Głębokie loty, około 0,12–0,18 D. Jego zadaniem jest transport wolumetryczny, dzięki czemu wydajność zależy od gęstości nasypowej granulatu i kształtu peletu. Jest to strefa, którą ma stabilizować rowkowana lufa.
Strefa kompresji
Głębokość lotu zwęża się od głębokości podawania do głębokości dozowania. Stosunek między nimi to stopień sprężania; zbyt niska i niestopione cząstki docierają do matrycy, zbyt wysoka, a ogrzewanie przy ścinaniu dodaje 15–25 ° C do stopu.
Strefa pomiaru
Stała, płytka głębokość, zwykle o długości 5–8 D. Jest to pompa, a jej stabilność ciśnienia wpływa na tolerancję średnicy bardziej niż jakakolwiek pętla sterowania znajdująca się za nią.
Płyta wyłącznika i poprzeczka
Pakiety sit wytwarzają przeciwciśnienie 15–30 MPa. Matryca ciśnieniowa obsługuje izolację, matryca rurowa obsługuje osłonę; śruba decyduje o tym, jak równomiernie którykolwiek z nich zostanie napełniony.
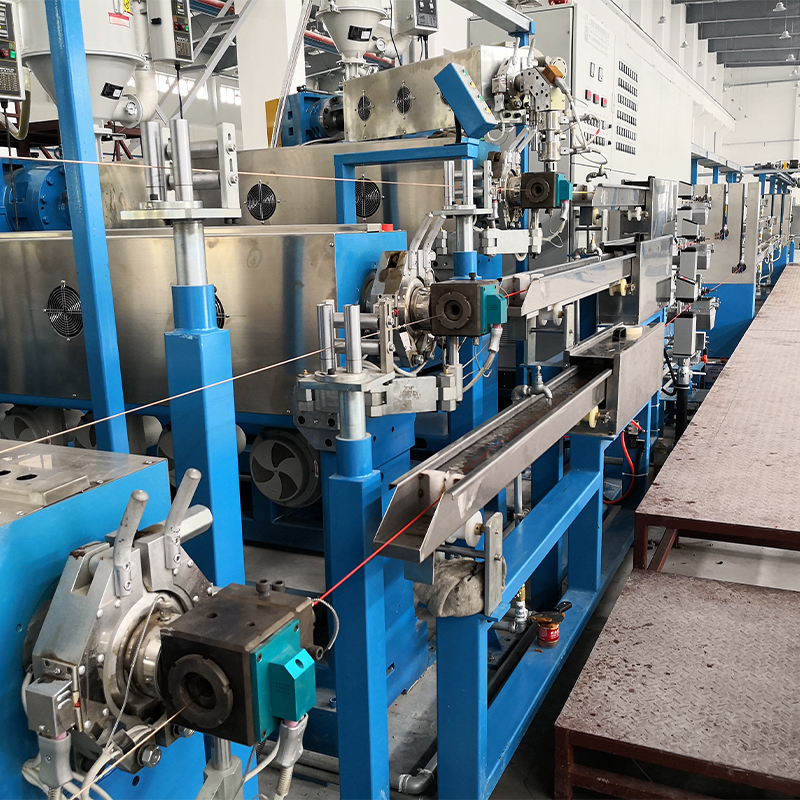
W dalszej części geometria przestaje mieć znaczenie, jeśli reszta żyłki nie nadąża. Na linii izolacji XLPE linia do wytłaczania drutu i kabli musi zrównoważyć temperaturę lufy, długość chłodzenia koryta, napięcie kabestanu i prędkość narastania w jednym oknie nastaw, a śruba jest tylko pierwszym ogniwem w tym łańcuchu.
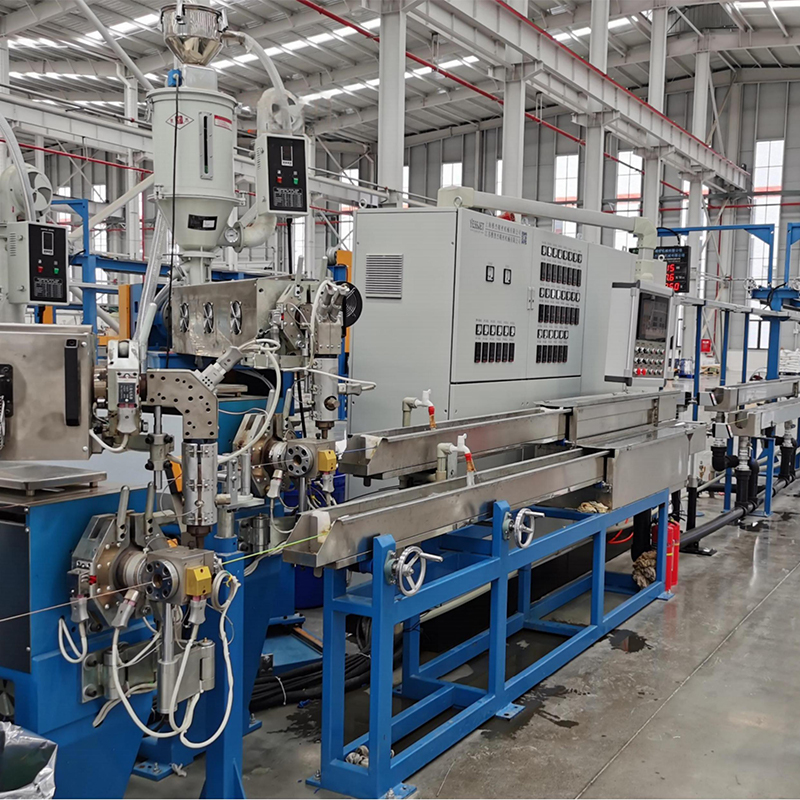
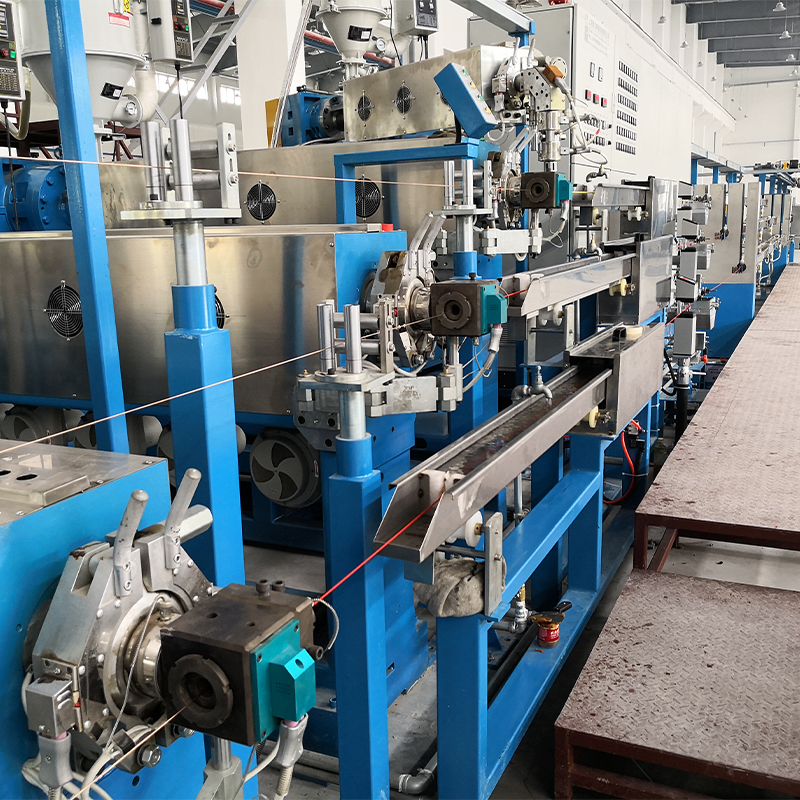 Wytłaczarka do kabli XLPE/PE ze zbiornikiem wody chłodzącej W przypadku sieciowanych linii PE, gdzie nie można ponownie przetworzyć stopu, ta zintegrowana wytłaczarka i wielosekcyjny zbiornik na wodę zapewnia ciągłą izolację z kontrolowanym chłodzeniem i stabilną wydajnością. Zobacz produkt →
Usieciowany PE podnosi stawkę, ponieważ stopu nie można ponownie przerobić. Dedykowana maszyna PE/XLPE z dopasowanym zbiornikiem na wodę utrzymuje stopiony materiał w wąskim pasmie i zapobiega przedwczesnemu sieciowaniu wewnątrz beczki, co jest przyczyną awarii objawiającej się plamami żelu po trzech dniach od rozpoczęcia produkcji.
Porównanie konstrukcji śrub pod kątem liczb decydujących o wydajności
Kiedy dwóch dostawców podaje tę samą średnicę, różnica polega na L/D, stopniu sprężania i konstrukcji podawania. Poniższe zakresy to te, które najczęściej porównujemy podczas przeglądu technicznego.
Orientacyjne zakresy zaczerpnięte ze specyfikacji linii kablowych; zawsze przed podpisaniem potwierdzaj w oparciu o test warsztatowy na własnym terenie.
Maszyny dwuślimakowe dominują w przypadku mieszania suchego PCW, ponieważ zazębiające się zgarniaki same się wycierają i przenoszą proszek bez etapu wstępnego mieszania. Na liniach izolacyjnych pojedynczy ślimak nadal wygrywa pod względem stabilności ciśnienia stopu i kosztu na kg/h, dlatego też wyboru zwykle dokonuje się na podstawie składu materiału, a nie liczby śrub.
Co pomija arkusz danych: gdzie dane wyjściowe cicho idą
Wydajność z tabliczki znamionowej mierzona jest przy użyciu nowej śruby, czystego pakietu sit i ustalonej gardzieli zasilającej. Prawdziwe linie tracą przepustowość w pięciu przewidywalnych miejscach, a tylko jednym z nich jest silnik.
14%
Zezwolenie na lot
9%
Pełzanie pakietu ekranowego
7%
Ograniczenie śmierci
6%
Dryf gardła
4%
Opaska grzewcza
Orientacyjny udział strat w przepustowości mierzony w dwuletnim okresie na linii izolacji o grubości 90 mm.
Zezwolenie na lot jest ciche. Nowa śruba 90 mm zwykle pracuje z luzem promieniowym 0,20–0,30 mm; powyżej około 0,45 mm stop ślizga się z powrotem po zgarniakach, wydajność spada, a temperatura stopu wzrasta przy tych samych wartościach zadanych. Ponieważ nic nie alarmuje, za spadek obwinia się związek. Pełzanie ciśnienia pakietu sitowego ukrywa się w ten sam sposób: rosnący odczyt różnicy ciśnień na płycie wyłącznika jest najwcześniejszym ostrzeżeniem, że pompa pracuje ciężej, niż powinna.
Gdzie te maszyny siedzą przy produkcji kabli
Poniższy podział odzwierciedla faktyczny rozkład wydajności wytłaczarek według produktu końcowego, a nie wielkości maszyny, wśród dostarczanych przez nas fabryk kabli.
Izolacja i poszycie PCV — 38%
Kabel zasilający PE i XLPE — 31%
LSZH i ognioodporne — 14%
LAN i komunikacja — 11%
Specjalność i pianka — 6%
Aplikacja ma znaczenie, ponieważ zmienia to, co linia musi zrobić, gdy się zatrzyma. Linie osłonowe tolerują krótki postój w celu wymiany szpuli; linie cienkiego drutu i LAN nie, i to właśnie tam systemy akumulatorów i tancerek do linii ciągłego wytłaczania zarabiają na swoje miejsce, trzymając bufor liny i stałe napięcie podczas wymiany szpuli dolnej.
Wybór wytłaczarki ślimakowej: kontrola w pięciu krokach
Specyfikacja zakupu, która przetrwa oddanie do użytku, zwykle opiera się na tej samej kolejności decyzji.
Krok 1 — Utrwal masę przed tonażem
Zanotować wskaźnik szybkości płynięcia, zawartość wypełniacza, dopuszczalną temperaturę topnienia i zakres grubości ścianek. Dwa związki, które wyglądają podobnie w karcie katalogowej, mogą wymagać różnicy współczynnika kompresji wynoszącej 4:1.
Krok 2 — Rozmiar wyjściowy na matrycy, a nie na tabliczce znamionowej
Weź kg/h wymagane na poprzeczce przy maksymalnej prędkości linii i dodaj 15% zapasu na zmienność mieszanki i zużycie śrub.
Krok 3 — Zdecyduj o projekcie kanału
Rowkowana pasza zapewnia stabilną produkcję dzięki sypkiemu granulatowi PE; gładki otwór jest bardziej tolerancyjny w przypadku przemiału i lekkich mieszanek PVC.
Krok 4 — Sprawdź napęd i skrzynię biegów
Zapytaj o krzywą momentu obrotowego w dolnym zakresie zakresu prędkości i współczynnik pracy skrzyni biegów, który wytrzymuje zatrzymanie pakietu sit, a nie obciążenie w stanie ustalonym.
Krok 5 — Napisz test akceptacyjny
Cztery ciągłe godziny pracy na Twoim obiekcie, z zarejestrowaną temperaturą stopu, tolerancją średnicy, energią właściwą w kWh/kg i pomiarem wycofania ślimaka przed przekazaniem.
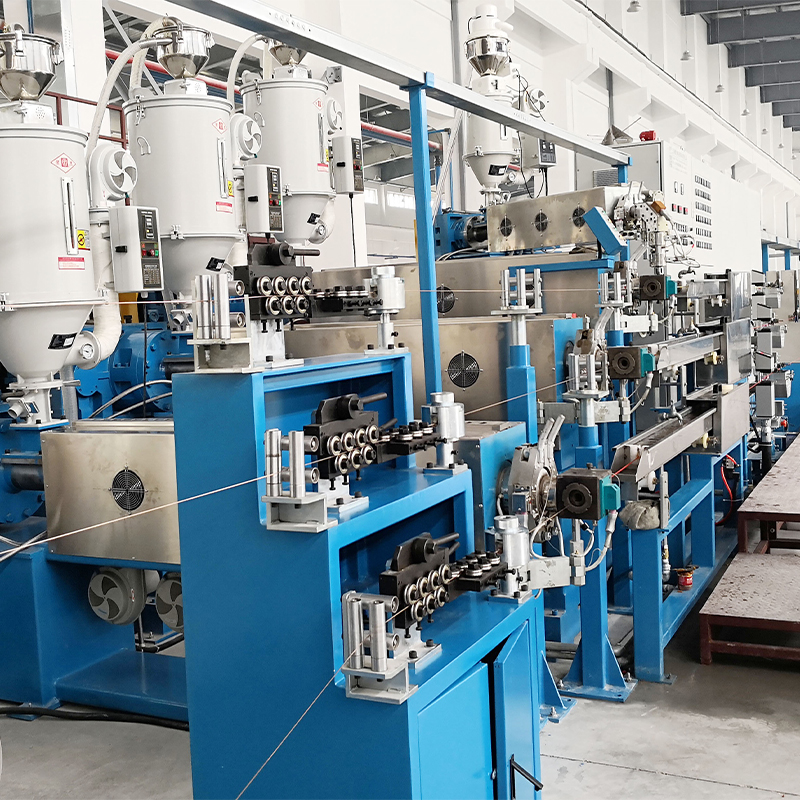
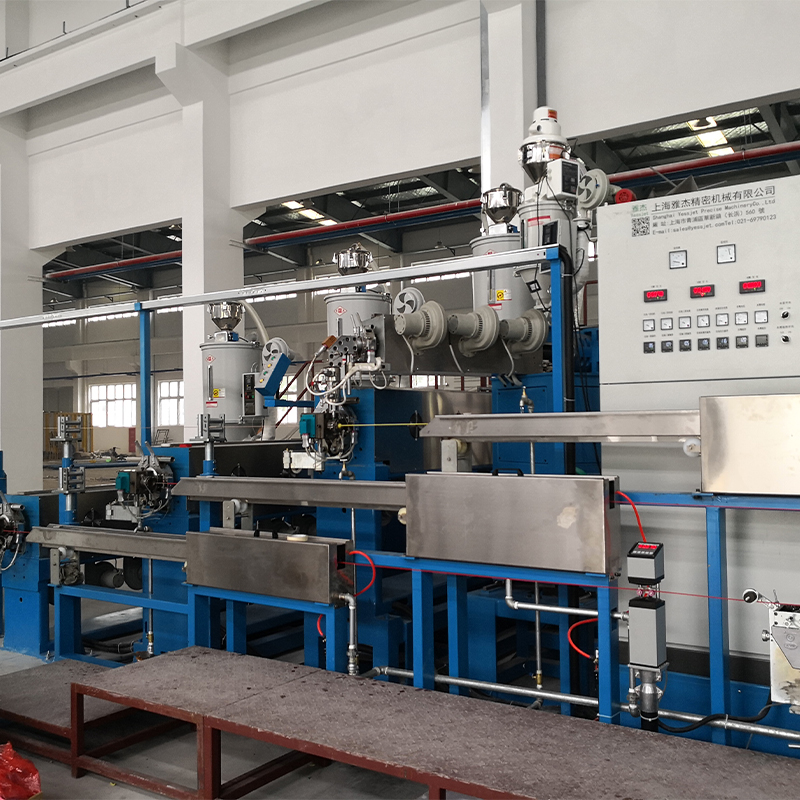
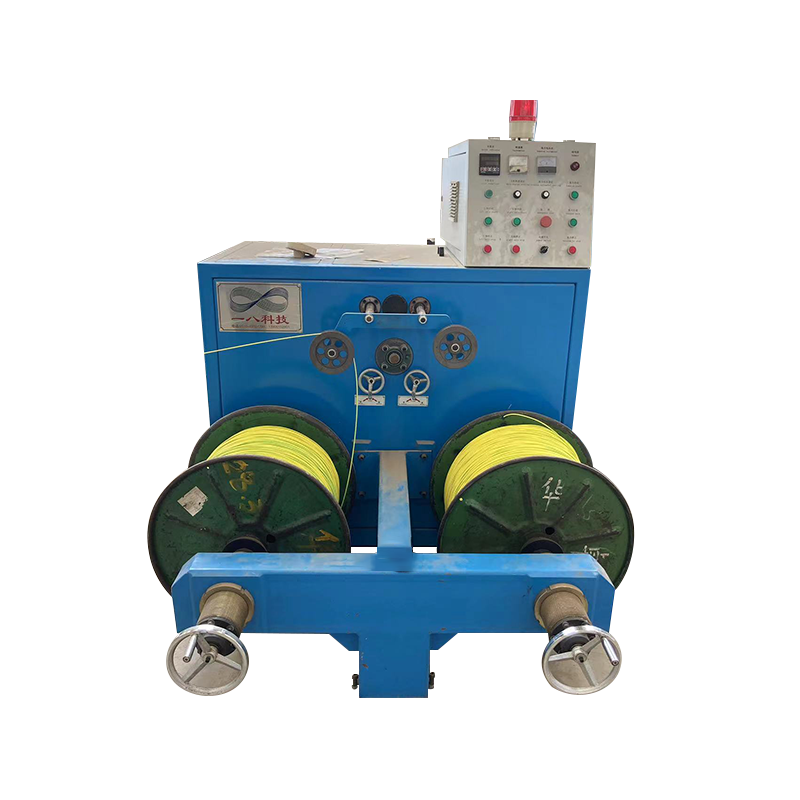
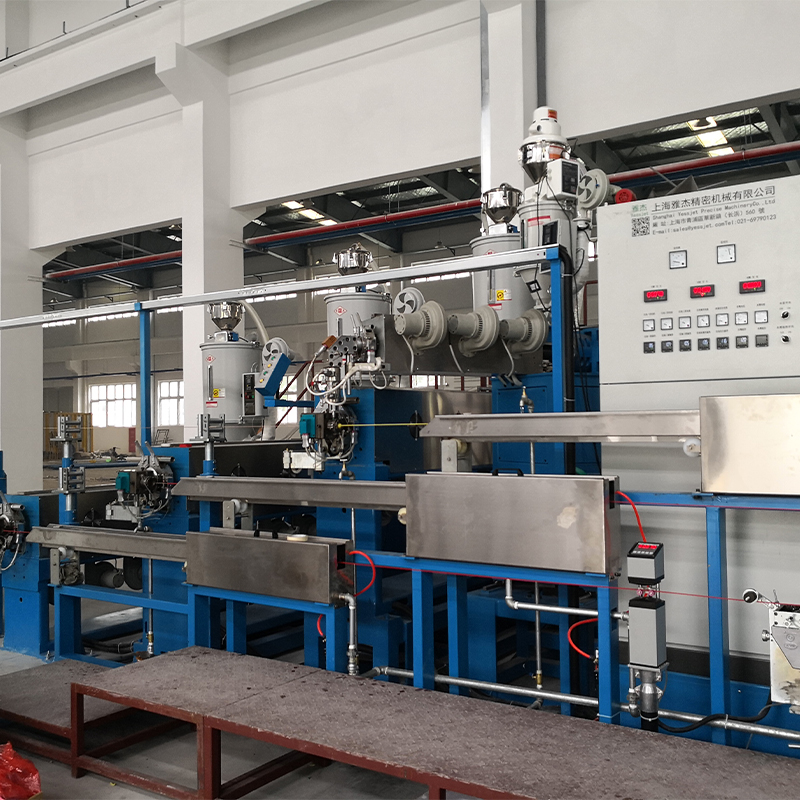 W pełni automatyczny, wysokowydajny system wytłaczania kabli PE/PVC Podczas planowania nowej linii kablowej PE/PVC ten zintegrowany system obejmuje automatyczne spłacanie, precyzyjne wytłaczanie, chłodzenie, odciąganie i odbieranie, aby ograniczyć interwencję ręczną. Zobacz produkt →
W przypadku planowania nowej linii, a nie wymiany pojedynczej maszyny, przydatnym pytaniem jest to, kto jest właścicielem interfejsów – temperatura lufy, napięcie wałka, zwijanie i paletyzacja – ponieważ większość opóźnień w rozruchu wynika z niedopasowanych przekazań.
Uczciwość śruby: konserwacja i zgodność
- Mierz promieniowy luz lotu i zużycie lufy co 12 miesięcy; zapisz to w porównaniu z wartością rozruchową, aby trend, a nie liczba bezwzględna, spowodował wymianę.
- Rejestruj temperaturę stopu i różnicę ciśnień pakietu sitowego podczas każdej zmiany. Wzrost o 2 MPa w ciągu tygodnia oznacza zablokowanie pakietu, a nie błąd sterowania.
- Wymień opaski grzejne jako komplet. Jedno słabe pasmo tworzy zimny punkt, który objawia się niestopioną smugą na izolacji.
- Zamiast osuszać lufę, przepłucz ją środkiem dostosowanym do następnego cyklu; cykle termiczne są tym, co wypacza loty.
- Zachowaj dokumentację zgodną z rynkiem, na który wysyłasz: bezpieczeństwo elektryczne i osłony zgodne z uznanymi normami maszynowymi, a także zapisy materiałów i procesów umożliwiające śledzenie partii kabla.
Nic z tego nie jest egzotyczne i nic nie jest drogie, jeśli jest to zaplanowane w specyfikacji. Kosztowna wersja odkrywa w drugim roku, że ślimak, gardziel podająca i pakiet sit zostały wybrane przez inną osobę przy innym założeniu.
Praktyczny wniosek: potraktuj śrubę jako dopasowaną część układu złożonego, napisz na piśmie L/D, stopień sprężania, projekt podawania i luz przelotowy, a następnie przetestuj wszystkie cztery, zanim maszyna opuści fabrykę. To właśnie odróżnia linię, która utrzymuje wydajność 350 kg/h przez dekadę, od takiej, która wymaga nowej śruby co osiemnaście miesięcy.