LANGUAGE
Dwie godziny po rozpoczęciu nocnej zmiany wytłaczarka 90 mm z kablem izolowanym LLDPE o napięciu 1 kV zaczęła wytwarzać matową, lekko falującą powierzchnię. Prędkość ślimaka była stała, skaner średnicy korygował co kilka sekund, a ciśnienie w głowicy wzrosło o 18 barów powyżej porannej linii bazowej. Nastawy beczki zostały po prostu skopiowane z zadania LDPE: 165/175/185/190°C z matrycą 195°C.
Związek nie był problemem. Okno temperaturowe było. LLDPE jest cieplejszy i bardziej płaski niż LDPE i karze błędy w obu kierunkach: zbyt zimno pozostawia niestopione żele i skoki ciśnienia, zbyt gorąco powoduje ślinienie się matrycy, utlenianie i wymiernie słabszą ściankę izolacji.
Krótka odpowiedź
LLDPE topi się pomiędzy 120 i 130°C , ale jest przetwarzany w temperaturze topnienia 180 do 230°C . Matryca zwykle znajduje się 10–20 °C nad strefą dozowania. W przypadku izolacji kabli, trzymaj zmierzony stopiony materiał w temperaturze 205–215 °C i nigdy nie pozwól, aby osiągnął temperaturę powyżej 240 °C.
Zakres temperatur roboczych LLDPE, strefa po strefie
Wartość 120–130°C to równowagowa temperatura topnienia mierzona metodą DSC. Informuje, gdzie znikają kryształy, a nie gdzie polimer płynie wystarczająco dobrze, aby pokryć przewodnik przy prędkości 200 m/min. Pomiędzy topnieniem a dobrym płynieniem istnieje różnica 60–90 °C, a poniższy profil faktycznie ją zamyka.
Dwie poprawki mają większe znaczenie niż liczby bezwzględne. Po pierwsze, odczyty pasma grzejnego są o 10–25°C niższe od rzeczywistej temperatury stopu z powodu nagrzewania ślimaka przez ścinanie, więc cylinder pokazujący 195°C może dostarczać stop o temperaturze 215°C. Po drugie, LLDPE jest rozrzedzony pod wpływem ścinania: podniesienie temperatury stopu obniża lepkość i ciśnienie, ale także obniża wytrzymałość stopu, co później objawia się zwisaniem stożka i owalnością gotowego zwoju.
Dlaczego temperatura topnienia 120–130 ° C nadal wymaga matrycy o temperaturze 200 ° C
Cztery mechanizmy wyjaśniają różnicę między numerem arkusza danych a wartościami zadanymi na panelu.
Wąskie okno topnienia
Rozkład rozgałęzień krótkołańcuchowych LLDPE powoduje, że większość kryształów topi się w temperaturze około 10 ° C. Nie ma długiej fazy mięknienia, jak w przypadku LDPE, więc przejście ze stanu stałego do płynnego jest gwałtowne, a wczesne strefy muszą już przenosić ciepło.
Lepkość, nie tylko faza
Całkowicie stopiony, ale zimny stop jest nadal zbyt lepki, aby równomiernie rozprowadzić się wokół ściany izolacyjnej o grubości 2,5 mm. Temperatury matrycy wynoszące 200–225 ° C obniżają lepkość do miejsca, w którym polimer rozluźnia się przed opuszczeniem lądu.
Ciepło ścinające jest częścią budżetu
Mniej więcej jedna trzecia do połowy energii topiącej ładunek śruby PE pochodzi z pracy mechanicznej, a nie z pasków grzejnych. Dlatego zużyta śruba nagle potrzebuje 15°C więcej na panelu, aby osiągnąć tę samą temperaturę topnienia.
Czas przebywania jest krótszy od temperatury szczytowej
Degradacja następuje po czasie pomnożonym przez temperaturę. Stop utrzymywany w temperaturze 215°C przez dwie minuty jest zwykle bezpieczniejszy niż materiał roztopiony podniesiony do 245°C przez trzydzieści sekund podczas powolnego rozruchu, gdy wydajność jest niska, a polimer pozostaje w powietrzu.
Porównanie LLDPE z LDPE, HDPE i XLPE
Większość błędów temperaturowych na panelu wynika z ponownego wykorzystania sąsiedniego przepisu. Poniższe porównanie pokazuje, jak naprawdę są od siebie oddalone okna.
Gdzie faktycznie pojawiają się problemy z temperaturą
Kiedy linia LLDPE zaczyna generować złom, przyczyny zwykle się łączą. Poniższy podział odzwierciedla schemat, który widzimy najczęściej podczas wizyt w zakresie uruchamiania i rozwiązywania problemów: jest to waga diagnostyczna, a nie statystyka laboratoryjna.
34%
Roztopić się za zimno
27%
Roztopić się za gorąco
21%
Śmierć i brak równowagi głowy
12%
Profil chłodzenia
6%
Napięcie odbioru
Warto rozdzielić te dwa tryby uszkodzeń stopionych na zimno. Niestopione cząstki żelu wyglądają jak wypukłe wybrzuszenia, które utrzymują się do chwili, gdy klient zdejmie kabel, podczas gdy strefa niedostatecznego zasilania powoduje cykliczne wahania ciśnienia wynoszące 20–40 barów i widoczne pasma średnicy. Uszkodzenia topienia na gorąco wyglądają inaczej: brązowa matryca ślini się na lądzie, słaby zapach octu lub wosku na główce i wydłużenie przy zerwaniu, zanim nastąpi wytrzymałość na rozciąganie.
Dlaczego gatunek żywicy ma takie samo znaczenie jak temperatura
Około 60 procent światowego LLDPE trafia do branży filmowej, a nie kablowej. Ten jeden fakt wyjaśnia bardzo częsty błąd: kupowanie folii ogólnego gatunku, bo jest tania i dostępna, a potem przez cały tydzień walka z żelami i przypaleniami na linii kablowej.
Film — około 62%
Związki kablowe — około 14%
Formowanie rotacyjne — około 11%
Formowanie wtryskowe — około 7%
Rury i inne — około 6%
Klasy kabli są określone inaczej. Szukaj kontrolowanego wskaźnika szybkości płynięcia w wąskim zakresie, udokumentowanego pakietu przeciwutleniaczy, małej zawartości żelu i określonej oporności objętościowej. Gatunek folii może osiągnąć tę samą temperaturę topnienia 120–130 ° C i nadal nie wytrzymywać wody w temperaturze 90 ° C, ponieważ pakiet dodatków nigdy nie był przeznaczony do starzenia elektrycznego na mokro.
Sekwencja uruchamiania i wyłączania, która chroni okno
Kontrola temperatury LLDPE to głównie problem dyscypliny, a nie problemu sprzętu. Poniższa sekwencja zajmuje około 45 minut i zapobiega powstawaniu większości złomu powstającego podczas zmiany zmiany.
1. Sprawdź czujniki. Sprawdź każdą termoparę za pomocą skalibrowanej sondy. Dryft 15°C w strefie dozowania wystarczy, aby stopiony materiał znalazł się poza zakresem bez żadnego alarmu.
2. Namaczaj powoli. Podgrzać od zimnej do 160°C i trzymać przez 30–40 minut przed wkręceniem śruby. Szybkie rampy powodują, że głowica jest chłodniejsza niż lufa i powoduje wzrost w ciągu pierwszej godziny.
3. Oczyść, a następnie rampuj. Usuń poprzedni polimer za pomocą środka czyszczącego PE, a następnie zwiększ prędkość, aby uzyskać nastawy przy 15–20 obr./min z dyszą otwartą na atmosferę.
4. Przeczytaj prawdziwy stop. Zbadaj stopiony materiał na matrycy, wyreguluj dwie ostatnie strefy i dopiero wtedy zwiększaj prędkość linii w krokach co 10 m/min, obserwując ciśnienie głowicy.
5. Przestań być czysty. W przypadku krótkich postojów należy utrzymywać grzejniki w temperaturze 150°C, zamiast je wyłączać; w przypadku długich postojów przeczyść i cofnij śrubę, aby uniknąć zimnej wtyczki.
6. Rejestruj każdą zmianę. Rejestruj temperaturę stopu, ciśnienie głowicy i prędkość linii na rolkę, aby późniejsza reklamacja mogła zostać powiązana z konkretnym przebiegiem.
Sprzęt, który utrzymuje okno stabilnie
Zadane punkty obowiązują tylko wtedy, gdy maszyna może je powtórzyć. Na linii LLDPE znaczenie mają trzy szczegóły sprzętu: śruba PE z odpowiednim L/D i barierą lub sekcją mieszającą, pakiet sit o odpowiednich rozmiarach, który nie powoduje wzrostu ciśnienia, oraz matryca o długości wystarczającej do rozluźnienia stopu. Śruba ogólnego przeznaczenia o niskim stopniu ściskania będzie pracować z LLDPE, ale zazwyczaj potrzebuje o 10–15 ° C więcej ciepła, aby osiągnąć tę samą jakość powierzchni, co skraca margines bezpieczeństwa termicznego.
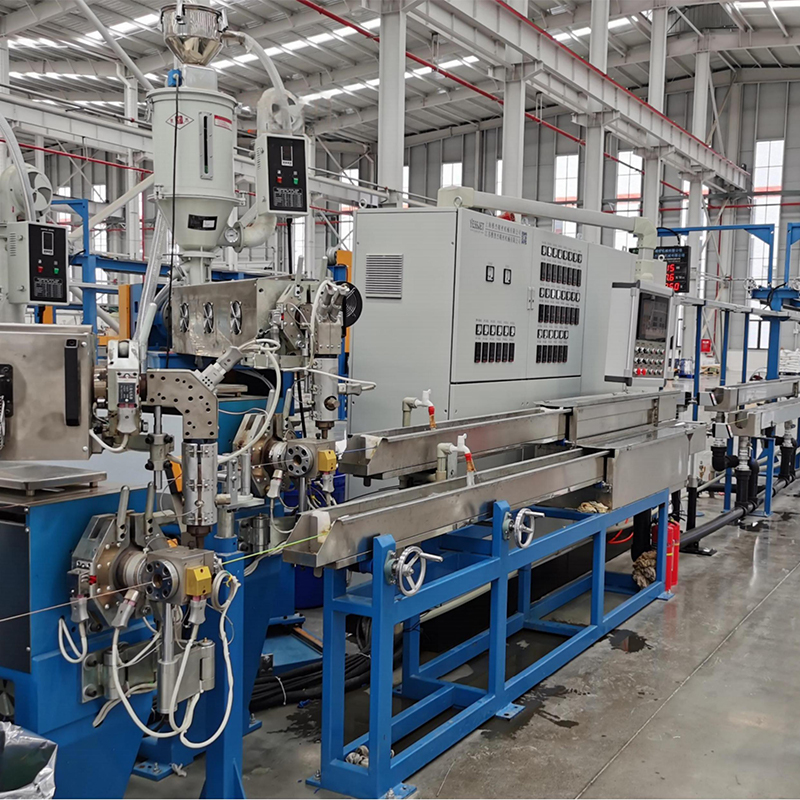
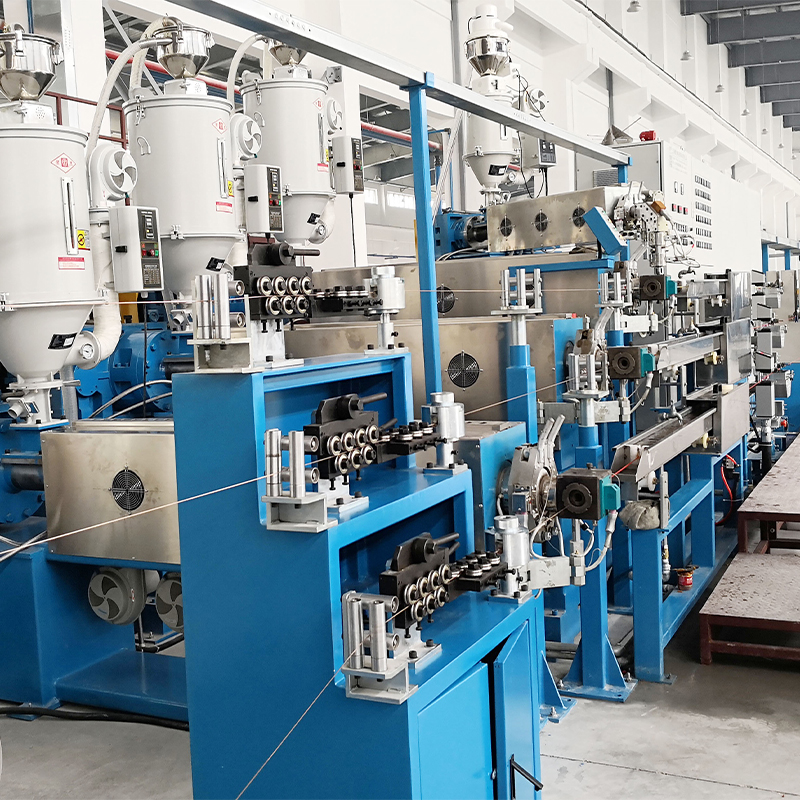
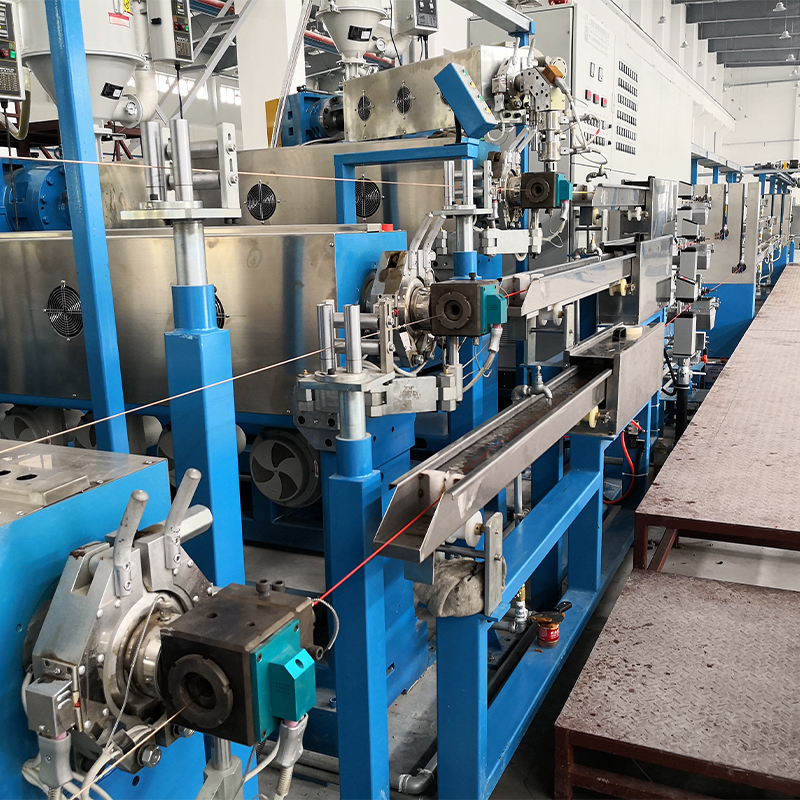
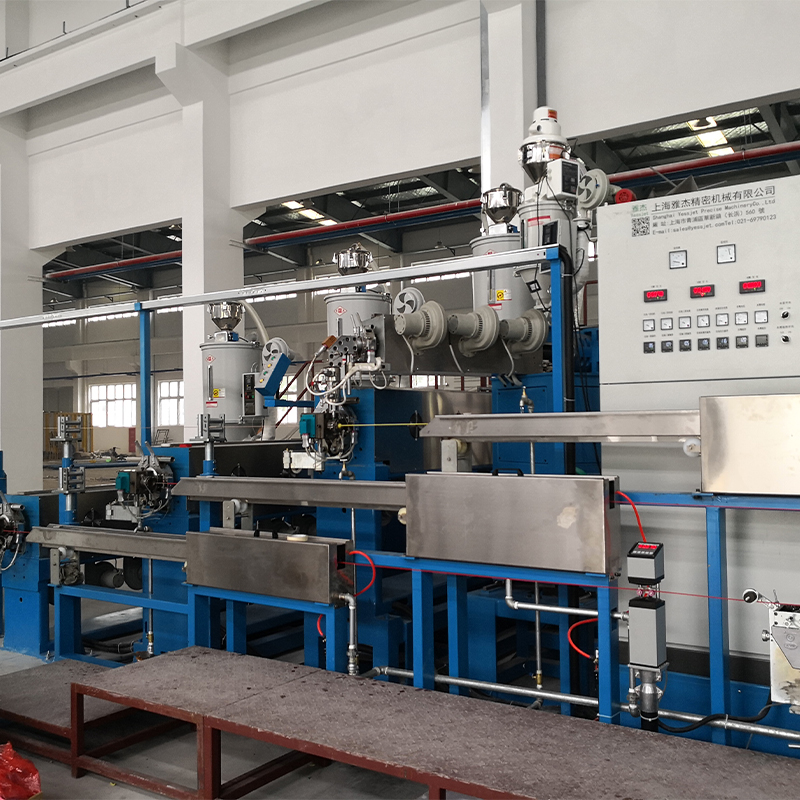
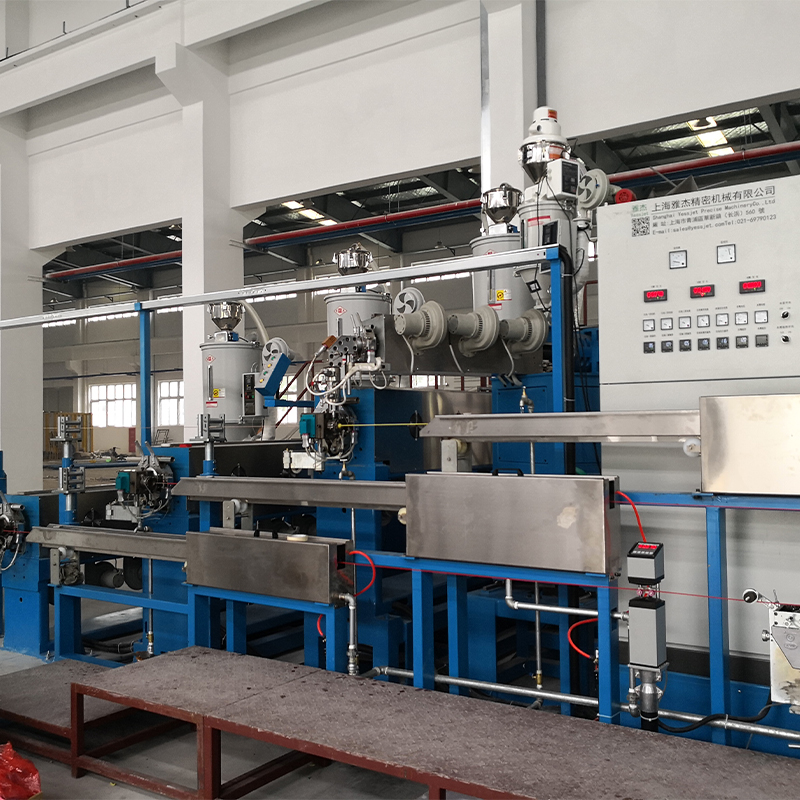
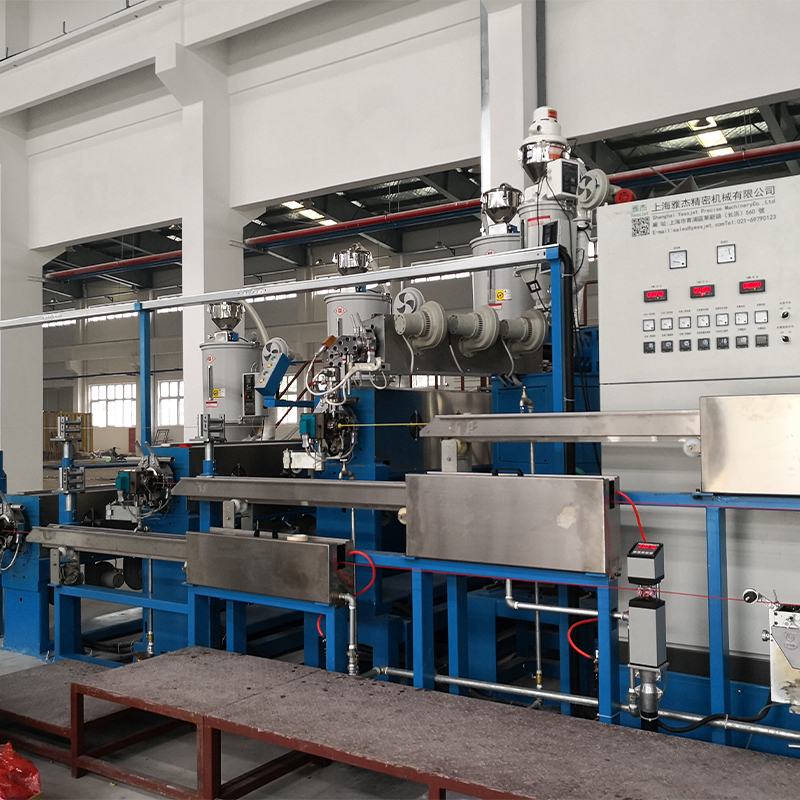 Wysokowydajna wytłaczarka do kabli z PP, PVC i PE Wielofunkcyjny rdzeń wytłaczany do izolacji i płaszczy, kompatybilny z PP, PVC i PE, przeznaczony do energooszczędnej i wysokowydajnej produkcji kabli. Zobacz produkt →
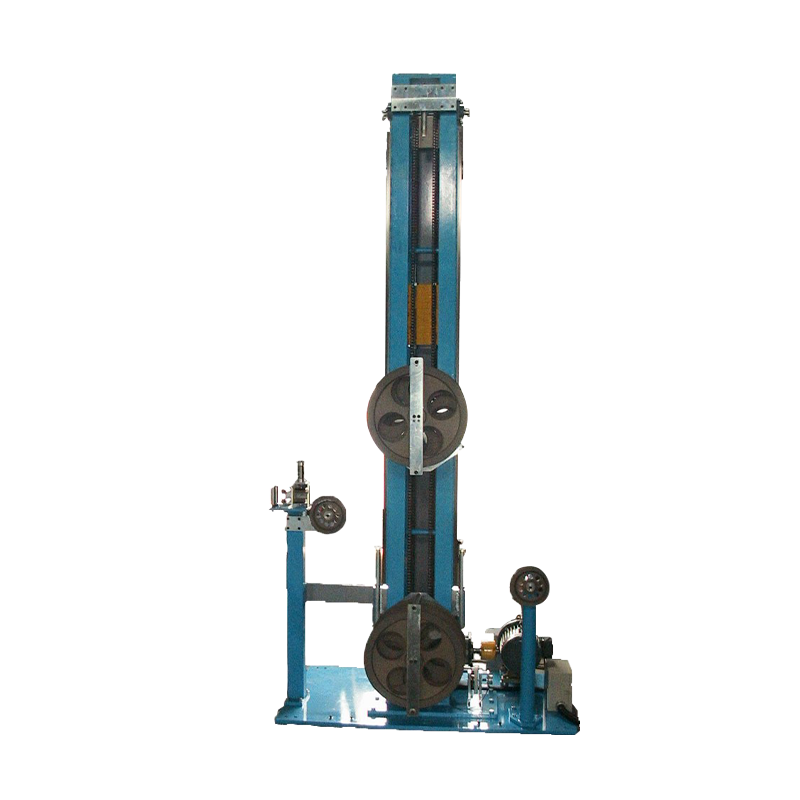
Tam, gdzie moc wyjściowa musi pozostać stała przy zmianie szpuli, stabilność temperatury i ciągłość linii stanowią ten sam problem. The systemy akumulatorów i tancerek do linii ciągłego wytłaczania utrzymuj wytłaczarkę pracującą ze stałą prędkością ślimaka, podczas gdy strona odbierająca zmienia szpule, co eliminuje powtarzające się cykle nagrzewania i schładzania, które powodują wahania temperatury stopu.
Wybór wytłaczarki zasługuje na własną ocenę przed sfinalizowaniem profilu temperatury. Nasz przewodnik po wysokowydajne wytłaczarki do kabli PP, PVC i PE obejmuje geometrię ślimaka, dopasowanie mocy wyjściowej i praktyczne różnice pomiędzy konfiguracjami z pojedynczą maszyną i konfiguracją zintegrowanej linii.
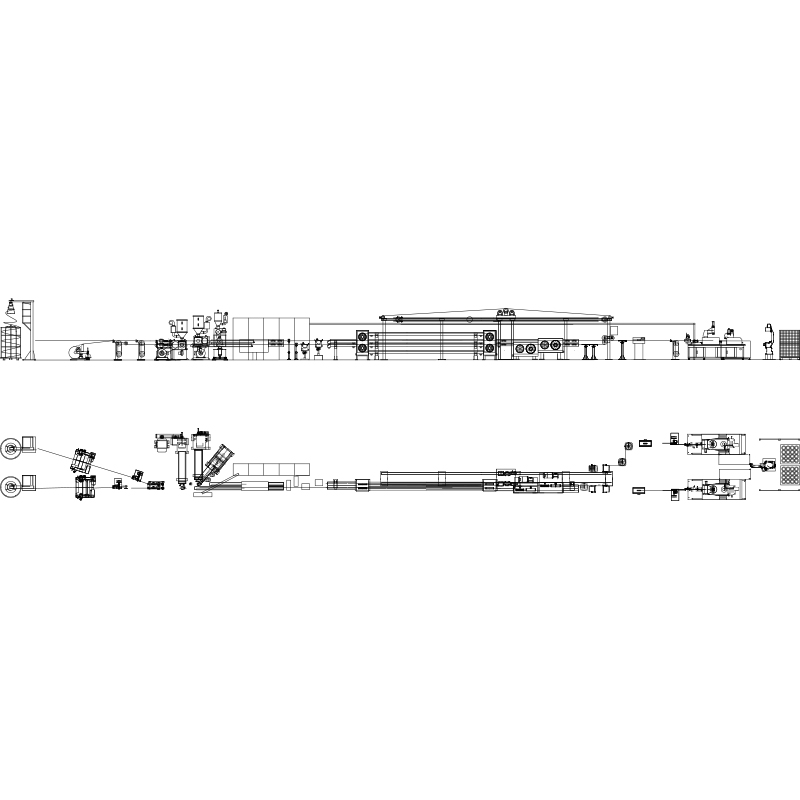 Linia do wytłaczania drutu i kabli do kabli izolowanych i płaszczowych Zautomatyzowana linia do izolowanych lub osłoniętych drutów i kabli, łącząca wytłaczanie dostosowane do konkretnego materiału ze sterowaniem PLC i późniejszym sprzętem chłodzącym, drukującym i odbiorczym. Zobacz produkt →
Po stronie wylotowej temperatura stopu to tylko połowa sukcesu: rynna chłodząca i napięcie odbierające decydują o tym, czy izolacja zachowa wymiary właśnie wyprodukowanej matrycy. System kontroli naprężenia utrzymujący się w granicach kilku niutonów zapobiega owalności i skurczowi, za które operatorzy często obwiniają wytłaczarkę.
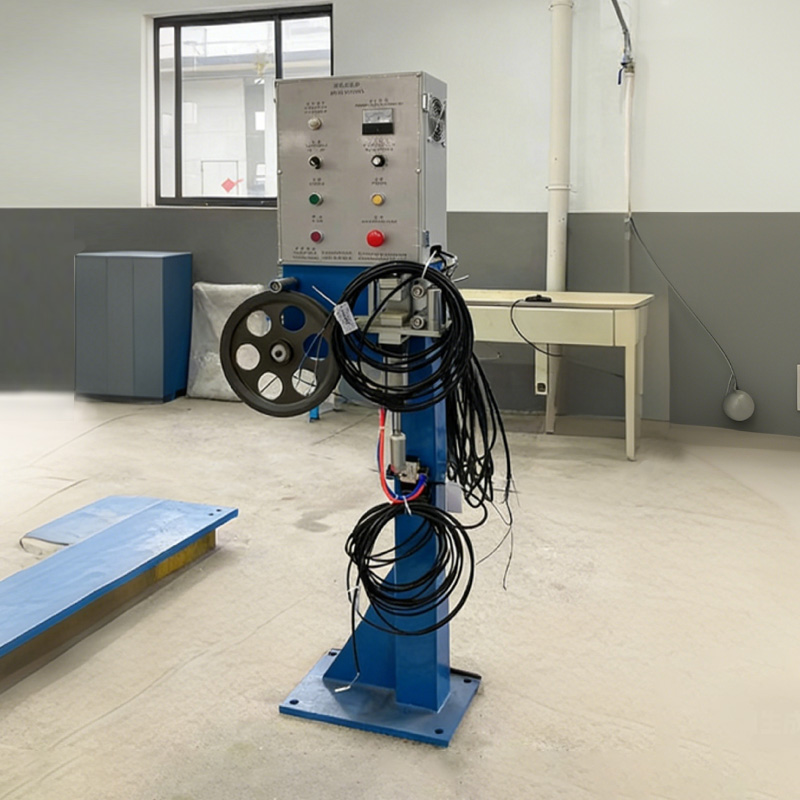 System kontroli naprężenia drutu i kabla w uzwojeniu System akcesoriów, który reguluje napięcie linki w czasie rzeczywistym podczas nawijania, aby zapobiec rozciąganiu, uszkodzeniu, luźnemu nawinięciu i nieuporządkowanemu ułożeniu. Zobacz produkt →
Konserwacja, rejestracja i zgodność
Okno temperaturowe jest tak niezawodne, jak sprzęt wokół termopary. Trzy procedury konserwacji zapewniają uczciwość:
- Dokręć ponownie opaski grzewcze i sprawdzaj kontakt co kwartał; luźny pasek tworzy zimny punkt, który odczytuje prawidłowo na czujniku, a błędnie w stopie.
- Sprawdzaj termopary i sterowniki względem sondy referencyjnej dwa razy w roku i zawsze po wymianie śruby lub cylindra.
- Śledź liczbę żeli i wzrost ciśnienia pakietu sitowego w każdej partii produkcyjnej; tendencja wzrostu ciśnienia przy stałej temperaturze stopu zwykle wskazuje na zanieczyszczenie lub zużycie ślimaka, a nie na usterkę temperaturową.
Jeśli chodzi o zgodność, zapis temperatury stopu stanowi część dowodu procesu wymaganego dla kabla niskiego napięcia zgodnie z normą IEC 60502-1 oraz dla deklaracji CPR dotyczących reakcji na ogień zgodnie z normą EN 50575, gdzie skład związku i jego historia termiczna stanowią podstawę deklaracji. Trzymaj temperaturę stopu, numer partii mieszanki i identyfikator rolki połączone w jednym rekordzie; gdy klient pyta, dlaczego partia zachowuje się inaczej, link ten odpowiada na pytanie w ciągu kilku minut, a nie dni. Dokumentacja RoHS i REACH powinna być dostarczana z partią złożoną, a nie samą gotową rolką.
LLDPE nie ukarze Cię za to, że będziesz pracować trochę cieplej niż LDPE – ukarze Cię za skorzystanie ze skopiowanego przepisu. Traktuj 120–130 °C jako temperaturę topnienia w arkuszu danych, 180–230 °C jako okno przetwarzania na panelu i 205–215 °C jako praktyczny cel izolacji kabla. Następnie zweryfikuj to za pomocą sondy igłowej na matrycy, zamiast ufać wyświetlaczowi sterownika, i zapisz numer dla każdej rolki. Sam ten nawyk usuwa większość problemów z powierzchnią, żelowaniem i owalnością, za które obwinia się związek.