LANGUAGE
Fabryka kabli produkuje płaszcze z liniowego polietylenu o małej gęstości z profilem beczkowym będącym pozostałością po zamówieniu LDPE. W ciągu pół godziny ciśnienie stopu wzrosło, powierzchnia stała się zamglona, a tester iskier zaczął rejestrować błędy. Nic na linii nie jest uszkodzone. Żywica po prostu topi się w innej temperaturze niż ta, dla której profil został napisany.
Konkluzja: temperatura topnienia LLDPE wynosi około 120 do 128 °C jako pik DSC, w przybliżeniu 10 do 15 °C powyżej LDPE i 8 do 12 °C poniżej HDPE. Topienie rozpoczyna się w temperaturze od 105 do 112°C i kończy w temperaturze około 130°C. To zakres, a nie pojedyncza liczba, decyduje o temperaturze strefy zasilania, oczekiwanym ciśnieniu stopu i ilości niestopionego żelu, który może przedostać się do ściany izolacji.
W poniższych sekcjach opisano, skąd pochodzi liczba, w jaki sposób wybór komonomeru ją przesuwa i jak przekształcić ją w ustawienia lufy, kontrolę napięcia i zasady kontroli przychodzącej, które utrzymują się na bieżącej linii.
Jaka właściwie jest temperatura topnienia LLDPE
Różnicowa kalorymetria skaningowa podaje topnienie jako krzywą, a nie punkt. Podczas drugiego cyklu ogrzewania standardowy LLDPE wykazuje ekstrapolowany początek w pobliżu 105 do 112 °C, pik między 120 a 128 °C i powrót do wartości wyjściowych o 128 do 135 °C. Dostawcy podają wartość szczytową, ponieważ dobrze się ona powtarza w kolejnych laboratoriach, ale początek jest wartością, która ma znaczenie przy ustalaniu strefy zasilania.
Szczyt DSC, drugie ogrzewanie
120 do 128°C dla typowych gatunków butenu, heksenu i oktenu przy 10°C/min, zgodnie z ASTM D3418 lub ISO 11357-3.
Początek topnienia
105 do 112°C. Tutaj zaczyna się częściowe topienie, więc jest to liczba, którą należy przestrzegać podczas pisania profilu beczki.
Temperatura mięknięcia Vicata
88 do 100°C. Opisuje sztywność pod obciążeniem, a nie topienie, a użycie jej jako wartości zadanej stopu powoduje wzrost.
Praktyczna temperatura topnienia
190 do 220°C na dyszy, około 60 do 90°C powyżej wartości szczytowej, tak aby polimer był całkowicie stopiony i jednorodny.
Gęstość przesuwa szczyt w przewidywalny sposób. Gatunki o gramaturze od 0,915 do 0,922 g/cm3, stosowane do elastycznych folii i osłon kabli, topią się w temperaturze bliskiej 120 do 123 °C. Gatunki od 0,926 do 0,940 g/cm3 podnoszą temperaturę szczytową do 126 do 130 °C i zachowują się bliżej HDPE w strefie ściskania.
Dlaczego LLDPE topi się powyżej LDPE
Różnica wynika z rozgałęzionej architektury. LDPE jest wytwarzany pod wysokim ciśnieniem i zawiera w szkielecie rozgałęzienia o długich łańcuchach. Gałęzie te są zbyt masywne, aby wejść do sieci krystalicznej, więc zakłócają wzrost kryształów i utrzymują krystaliczność na poziomie około 35 do 45 procent. LLDPE jest wytwarzany przy użyciu katalizatora koordynacyjnego, więc jego szkielet pozostaje liniowy i zwisają z niego tylko krótkie gałęzie zawierające od dwóch do sześciu atomów węgla. Krótkie gałęzie również są wyłączone z sieci, ale liniowe segmenty między nimi składają się w blaszki znacznie wydajniej. Krystaliczność wzrasta do około 45 do 55 procent, a wraz z nią wzrasta pik topnienia.
Rozkład masy cząsteczkowej wzmacnia działanie. LLDPE ma węższy rozkład i nie ma rozgałęzień o długim łańcuchu, dlatego jest znacznie mniej rozrzedzony pod wpływem ścinania niż LDPE. Przy tym samym wskaźniku płynięcia wymaga większego momentu obrotowego śruby, generuje wyższe ciśnienie matrycy i wykazuje niższą wytrzymałość stopu i mniejsze pęcznienie matrycy. Śruba zoptymalizowana pod kątem LDPE zwykle radzi sobie gorzej z LLDPE, nawet jeśli temperatura w każdej strefie jest już prawidłowa.
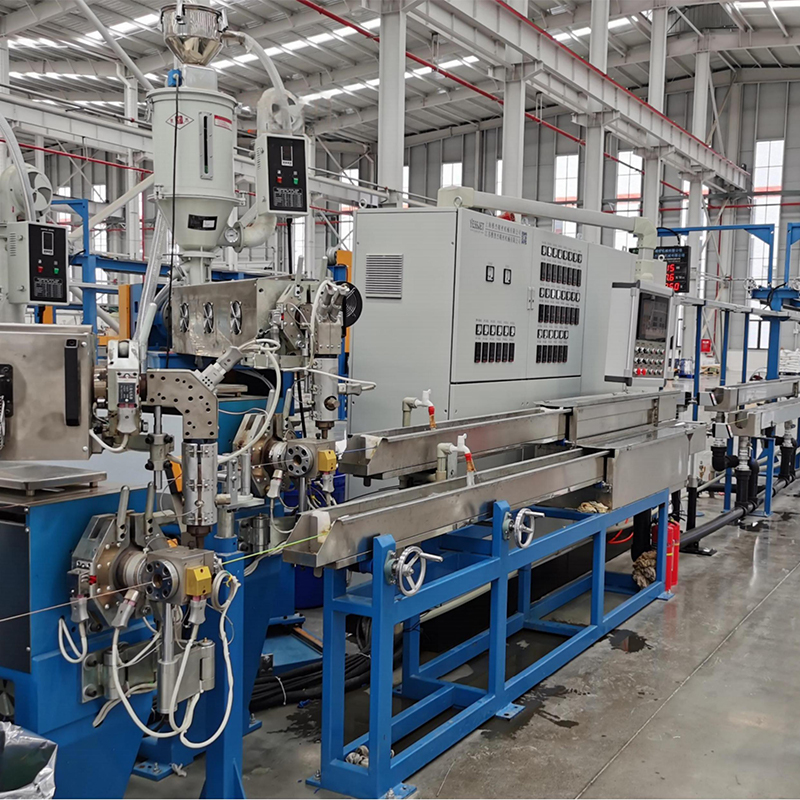
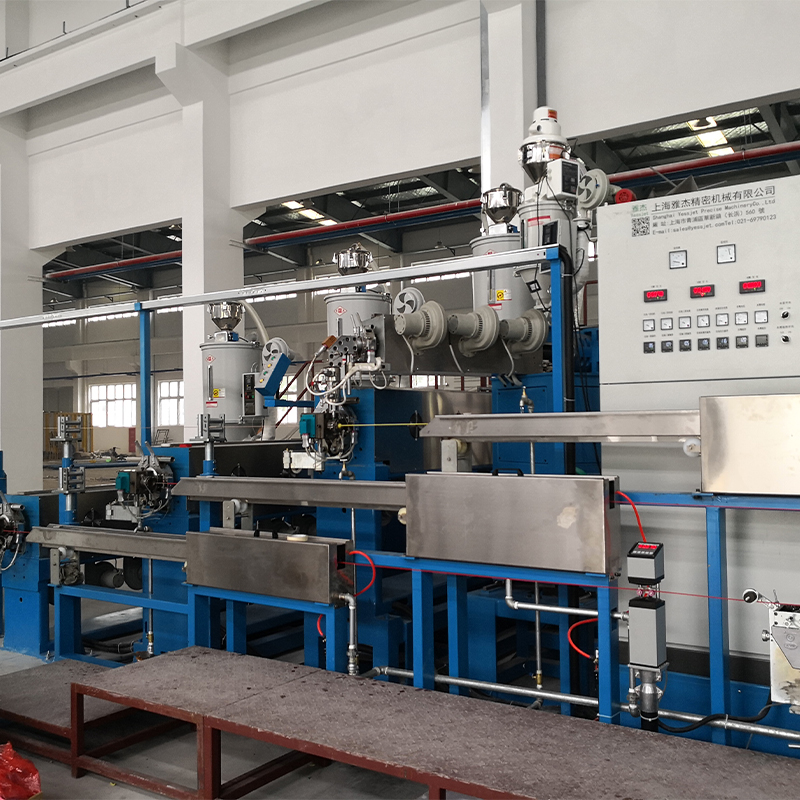
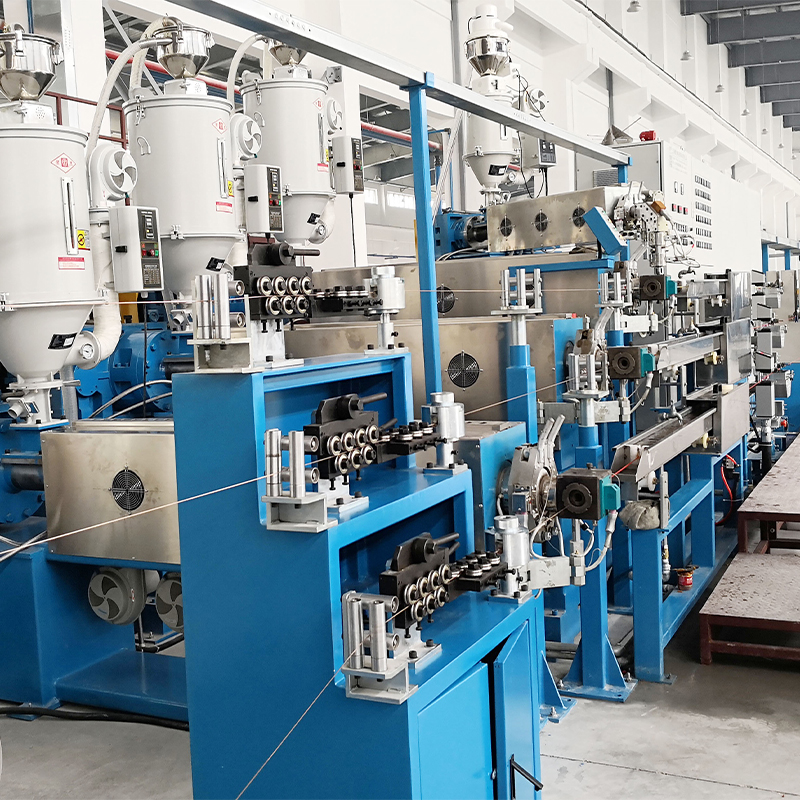
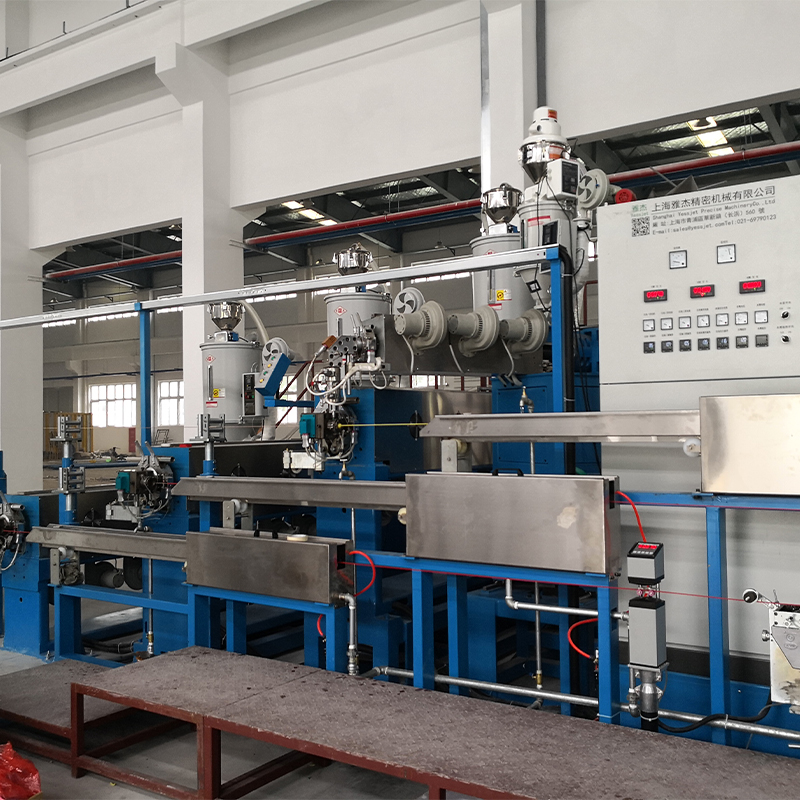 W pełni automatyczna wytłaczarka do kabli PE PVC do izolacji i osłon Zintegrowany system wytłaczania izolacji i osłon kabli z PE i PVC, odpowiedni tam, gdzie konstrukcja śrub i przewodów musi odpowiadać wymagającej obróbce polietylenu. Zobacz produkt →
Dane dotyczące topnienia według stopnia
Poniższe porównanie obejmuje cztery rodziny polietylenów, które najczęściej pojawiają się na liniach kablowych i foliowych. Asortyment obejmuje gatunki komercyjne; określona partia może znajdować się w dowolnym miejscu w nich.
Żywica
Gęstość (g/cm3)
Pik DSC (°C)
Krystaliczność
Zachowanie topnienia
LDPE
0,918–0,932
108–115
35–45%
Silne rozrzedzenie przy ścinaniu, duże pęcznienie matrycy
LLDPE (C4–C8)
0,915–0,940
120–128
45–55%
Niska wytrzymałość w stanie stopionym, niska wrażliwość na ścinanie
Metalocenowy LLDPE
0,900–0,925
115–124
40–50%
Ostry pojedynczy szczyt, wysoka wytrzymałość
HDPE
0,941–0,965
130–136
60–80%
Wysoka sztywność, najwyższa temperatura topnienia
Wartości pików to wyniki DSC drugiego ogrzewania przy 10°C/min. Metalocenowy LLDPE jest wymieniony osobno, ponieważ jego wąski rozkład składu daje ostry pik, a nie szeroki zakres topnienia.
Ukryte wskaźniki za jednym numerem topnienia
Arkusz danych zazwyczaj zawiera pojedynczy pik. Poniższy wykres pokazuje, co kryje się za tą liczbą: pik przesuwa się o maksymalnie 15°C, w zależności od użytego komonomeru alfa-olefinowego, nawet jeśli gęstość i wskaźnik szybkości płynięcia wyglądają identycznie.
110°C
LDPE
118°C
mlLDPE
121°C
Stopień C4
124°C
Stopień C6
126°C
Stopień C8
133°C
HDPE
Na krzywej kryją się jeszcze dwa sygnały. Piki pierwszego i drugiego ciepła mogą różnić się od dwóch do czterech stopni i tylko drugie ciepło odzwierciedla samą żywicę. Szerokość piku również ma znaczenie: szeroki zakres stopu wskazuje na szeroki rozkład składu i wyższe ryzyko żelowania, podczas gdy ostry pik wynoszący od trzech do pięciu stopni wskazuje na jednolity gatunek metalocenu. Dwustopniowe przesunięcie między partiami dostawcy zwykle równa się zmianie gęstości od 0,002 do 0,003 g/cm3, wystarczającej do zmiany ciśnienia stopu o kilka barów.
Przekształcanie temperatury topnienia w ustawienia beczki
Gdy znany jest początek i szczyt, profil pisze się sam. Strefa zasilania pozostaje znacznie poniżej początku, więc stałe złoże kontynuuje transport, strefa sprężania przekracza zakres topnienia, a strefa dozowania kończy pracę powyżej wartości szczytowej.
- Strefa zasilania: 150 do 170°C, około 40 do 50°C poniżej temperatury początkowej, aby zapobiec przedwczesnemu topnieniu i pęcznieniu.
- Strefa prasowania: 185 do 205 °C, gdzie zanika większość struktury krystalicznej i stopiony materiał zagęszcza się.
- Strefa dozowania: 200 do 215°C, do homogenizacji i wytwarzania ciśnienia.
- Adapter i poprzeczka: 200 do 220°C, z poprzeczkami kablowymi często na dolnym końcu, aby ograniczyć zwisanie przed rynną chłodzącą.
Temperatura topnienia na matrycy powinna wynosić od 200 do 220°C. Spadek poniżej około 180°C powoduje, że niestopione żele wnikają w ścianę, wykazując się skazami powierzchniowymi lub słabymi punktami w teście iskrowym. Gdy temperatura przekroczy 250°C, utlenianie przyspiesza, czas przebywania staje się krytyczny, a tworzenie się żelu wzrasta, mimo że żywica jest technicznie nadal stabilna.
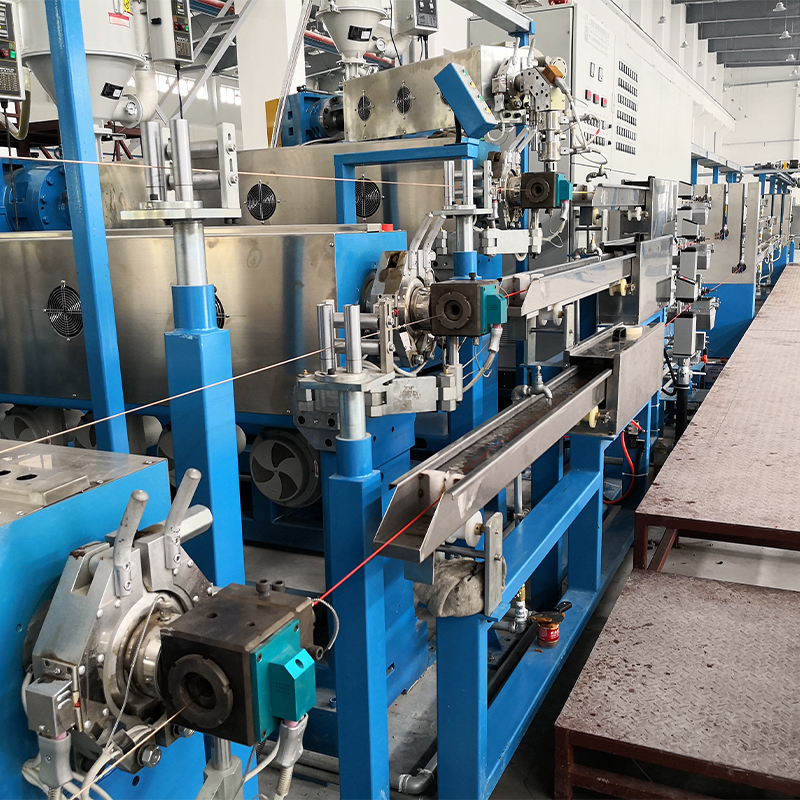
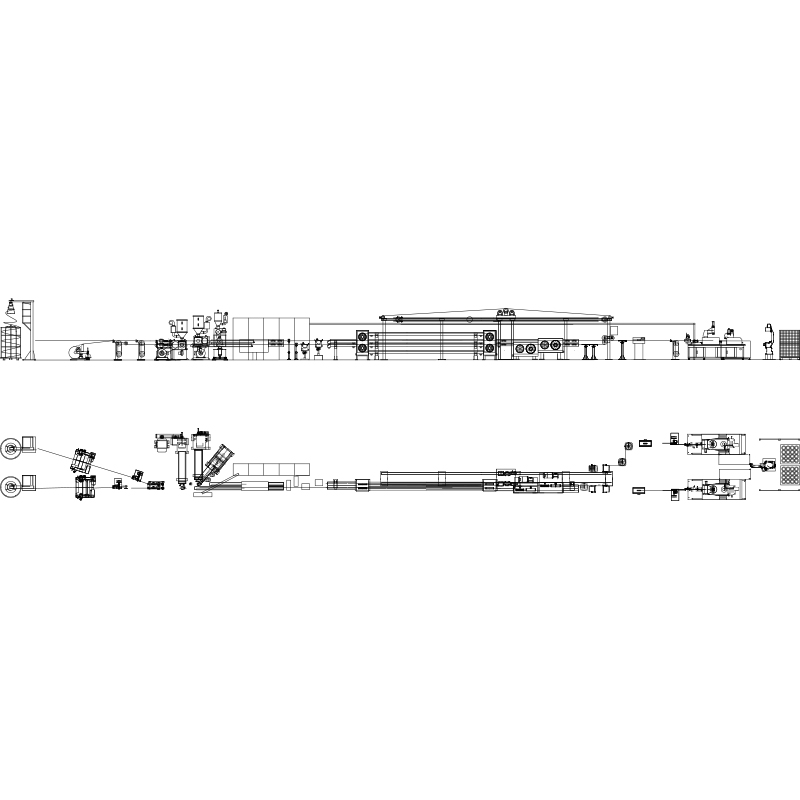 Zautomatyzowana linia do wytłaczania drutu i kabli ze sterowaniem temperaturą PLC Zintegrowana linia do przewodów izolacyjnych lub osłonowych, z importowaną śrubą i cylindrem, sterowaniem PLC i precyzyjną regulacją temperatury dla stabilnego wytłaczania. Zobacz produkt →
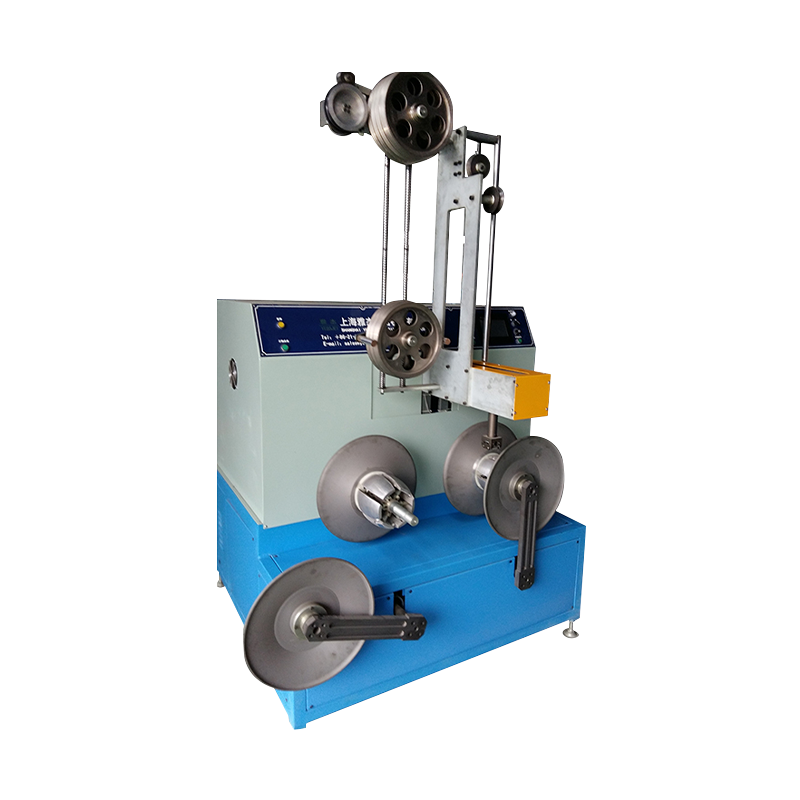
Niska wytrzymałość stopu to druga połowa historii. LLDPE słabo zachowuje swój kształt po opuszczeniu matrycy, więc kontrola średnicy zależy w dużej mierze od stabilnego ciągnięcia i nawijania, a nie samej geometrii matrycy. Systemy akumulatorów i tancerek do linii ciągłego wytłaczania absorbują zmiany prędkości podczas zmiany szpul i utrzymują stałe napięcie podczas stygnięcia stopu.
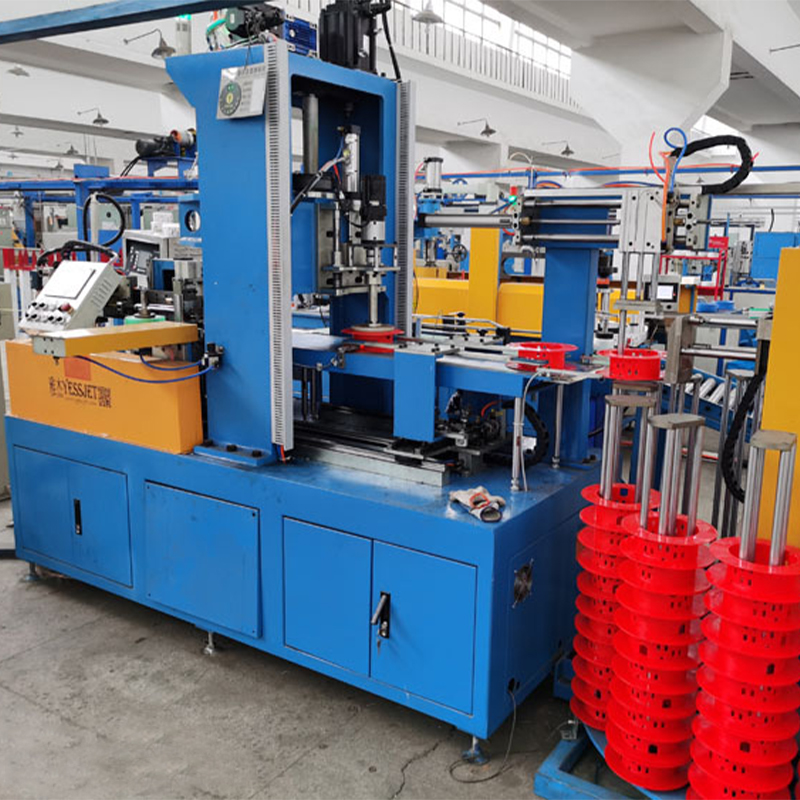
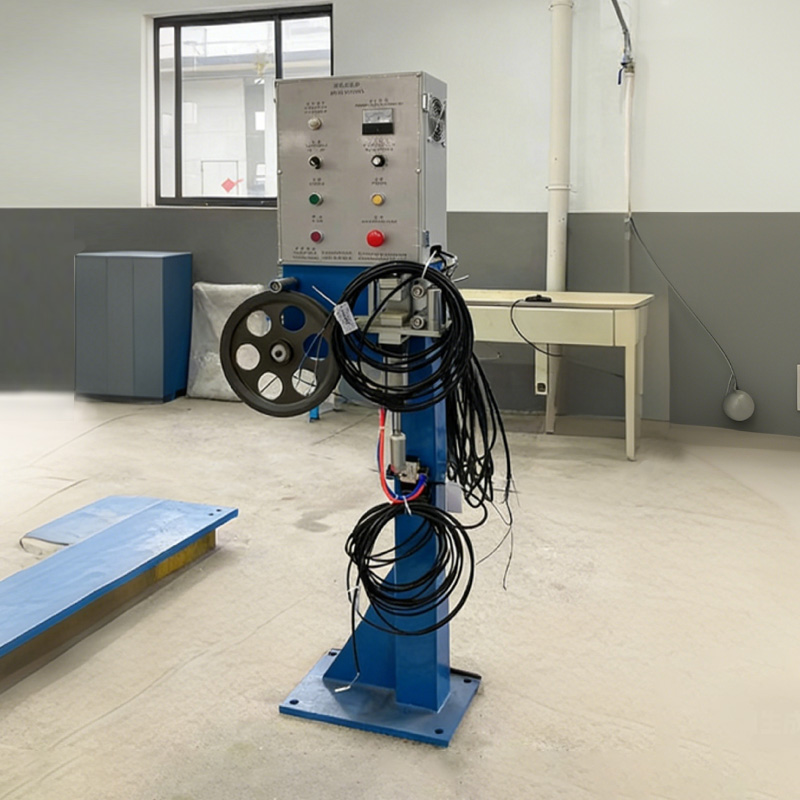 System kontroli naprężenia kabla drutowego zapewniający stabilne uzwojenie System akcesoriów regulujący naprężenie kabla podczas nawijania, aby zapobiec rozciąganiu, luźnym owinięciu i nieporządkowi, zapewniając stałą jakość kabla. Zobacz produkt →
Gdzie właściwie idzie objętość LLDPE
Kable i przewody to realny, choć niewielki wycinek światowego zużycia LLDPE. Kontekst ten ma znaczenie, gdy dostawca zmienia gatunek, zmienia przydział mocy produkcyjnych lub gdy zakład negocjuje przydział żywicy z producentami folii.
- Folia i opakowania, w tym folia stretch i rolnicza: ok. 62 proc
- Artykuły formowane wtryskowo: około 12 procent
- Formowanie rotacyjne: około 9 procent
- Izolacja kabli i przewodów, osłony i związki: około 7 procent
- Rury, przewody i inne profile wytłaczane: około 5 proc
- Przedmieszki, kleje i inne: około 5 proc
Sekwencja wyboru i uruchomienia
Powtarzalna kolejność operacji zapobiega przekształceniu się w złomowanie.
- Wyciągnij rzeczywistą krzywą DSC dla partii, a nie tylko szczyt z arkusza danych, i potwierdź temperaturę początkową.
- Dopasuj gęstość i komonomer do końcowego zastosowania: elastyczne gatunki płaszcza w pobliżu 0,920 g/cm3, sztywniejsze konstrukcje do 0,935 g/cm3.
- Ustawić strefę zasilania na 40–50°C poniżej zmierzonego początku, następnie stopniowo zwiększać strefy sprężania i dozowania.
- Utrzymuj temperaturę stopu i ciśnienie stopu na stałym poziomie przez co najmniej dziesięć minut przed dotknięciem prędkości linii.
- Sprawdź jakość ścianki za pomocą testu iskry lub zliczania żelu w ciągu pierwszych trzydziestu minut, gdy maszyna nadal rozszerza się termicznie.
- Zapisz razem profil beczki, temperaturę topnienia i numer partii żywicy, aby następne identyczne zadanie rozpoczęło się od znanego punktu.
Uwagi dotyczące testowania, konserwacji i zgodności
Dane dotyczące temperatury topnienia są przydatne tylko wtedy, gdy pomiar jest godny zaufania. Dokonaj ponownej kalibracji kuwety DSC za pomocą indu w temperaturze 156,6 °C i weryfikuj linię bazową co najmniej raz w roku, ponieważ dryfująca stała kuwety przesuwa każdy zgłoszony pik o stopień lub dwa. Termopary beczkowe zasługują na tę samą uwagę: błąd pięciostopniowy w strefie dozowania zmienia rzeczywisty profil bardziej niż większość odmian partii żywicy.
Przechowywanie jest proste. LLDPE nie jest higroskopijny i zwykle nie wymaga suszenia, ale wymaga ochrony przed promieniowaniem UV i zanieczyszczeniem krzyżowym PVC, co wymaga zastosowania odpowiedniego środka czyszczącego podczas wymiany, a nie prostego płukania. W przypadku produktów kablowych dane dotyczące topnienia ułatwiają kontrolę przychodzącą i identyfikowalność partii, podczas gdy gotowy element musi jeszcze przejść testy iskry, rozciągania i wydłużenia.
Po stronie procesu rutynowe kontrole trendów ciśnienia stopu, obciążenia silnika i liczby żeli wychwytują problemy z topieniem, zanim dotrą one do klienta. Tam, gdzie linie są modernizowane, a nie wymieniane, sprawdzona konfiguracja wytłaczarki może być warta więcej niż nowa śruba, a wysokowydajna prowadnica wytłaczarki do kabli PE i PVC obejmuje praktyczne kontrole towarzyszące tej recenzji.