LANGUAGE
Przetwórca kabli w Azji Południowo-Wschodniej wymienił niedawno mieszankę polietylenową do wytłaczania na tańszą żywicę do wtryskiwania, aby zaoszczędzić około 0,12 dolara na kilogramie. Pierwsza godzina biegu wyglądała normalnie. W drugiej godzinie grubość ścianki przekroczyła tolerancję, pojawiła się falistość powierzchni i prawie 12 procent produkcji tej zmiany musiało zostać rozebrane i ponownie przetworzone. Żywica nie była zła; był to po prostu niewłaściwy gatunek dla wytłaczarki.
To doświadczenie prowadzi do wniosku, na którym opiera się ten artykuł: polimery do wytłaczania nie są etykietą marketingową. Są to preparaty polimerowe o wyższej masie cząsteczkowej, celowo zrównoważonym rozkładzie masy cząsteczkowej i niższym wskaźniku szybkości płynięcia, wszystkie zaprojektowane tak, aby zachować swój kształt i wymiary podczas przepychania przez matrycę z dużą prędkością. Wybór wyłącznie na podstawie ceny prawie zawsze kosztuje więcej złomu, przestojów i odrzuconych kabli niż niewielka oszczędność.
Podstawowy wniosek
Wytrzymałość stopu, stabilność płynięcia i opór cieplny decydują o tym, czy materiał przepływa czysto na linii wytłaczania. Żywice do wtryskiwania nie mają wytrzymałości stopu, aby utrzymać tolerancję wymiarową w matrycy, dlatego też do izolacji i osłon kabli określa się gatunki wytłaczane.
Co definiuje polimer do wytłaczania
Trzy mierzalne właściwości odróżniają polimery do wytłaczania od ich odpowiedników do wtryskiwania. Kiedy już będą one jasne, reszta wyboru materiałów stanie się bardziej przewidywalna.
- Masa cząsteczkowa i rozkład: Gatunki do wytłaczania znajdują się na końcu rodziny żywic o wyższej masie cząsteczkowej. Dłuższe łańcuchy polimerowe zapewniają stopowi wytrzymałość, którą można wyciągnąć z matrycy i uformować spójną warstwę izolacyjną lub osłonę, zamiast rozdzierać się lub zwiotczać.
- Wskaźnik szybkości płynięcia (MFI lub MFR): Większość żywic PE i PP do wytłaczania mieści się w zakresie od 0,3 do 5 g/10 min, podczas gdy gatunki wtryskiwane często mieszczą się w zakresie od 8 do 60 g/10 min. Niższy MFI oznacza, że stop jest odporny na uginanie się i zachowuje swój przekrój poprzeczny podczas chłodzenia.
- Wytrzymałość na pęcznienie i topnienie: Wytrzymałość stopu to odporność na rozciąganie, a pęcznienie matrycy to naturalne rozszerzanie się stopu na wyjściu z matrycy. Stopnie wytłaczania zapewniają przewidywalność pęcznienia matrycy, dzięki czemu można z pewnością projektować długość styku matrycy, odległość tłoczenia i profil chłodzenia.
- Stabilizacja termiczna: Mieszanki do wytłaczania zawierają stabilizatory dostosowane do dłuższego czasu przebywania w cylindrze i wyższej temperatury na matrycy. Ma to największe znaczenie w przypadku PCV i XLPE, gdzie niekontrolowana degradacja powoduje powstawanie czarnych plam i defektów powierzchni.
Typowe rodziny do wytłaczania do produkcji kabli
LDPE / LLDPE
MIF 0,5–2. Elastyczny i odporny na pęknięcia naprężeniowe. Stosowany do izolacji i lekkich osłon w przewodach telekomunikacyjnych i budowlanych.
HDPE
MIF 0,3–1,5. Sztywny o dużej wytrzymałości na rozciąganie. Stosowany do kanałów, przewodów i wytrzymałych płaszczy zewnętrznych.
PVC
Wartość K 65–75 dla elastycznych receptur. Z natury trudnopalny i łatwo plastyfikujący. Wartość domyślna dla osłon niskiego i średniego napięcia.
PP
MIF 0,5–3. Niska gęstość, dobra odporność chemiczna. Powszechnie stosowany w izolacji kabli samochodowych i taśmie wypełniającej.
XLPE
Sieciowalny związek PE o MFI około 1 przed utwardzeniem. Wysoka wytrzymałość dielektryczna i ciągła praca w temperaturze 90°C. Standardowe izolacji średniego i wysokiego napięcia.
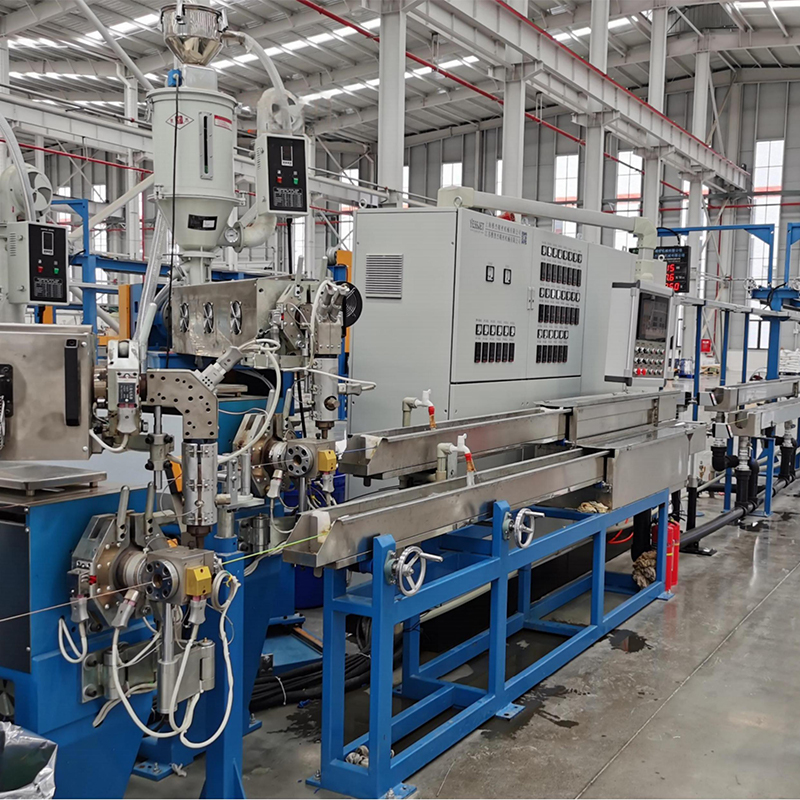
Ponieważ PE i PVC odpowiadają za największą wielkość wytłaczania kabli pod względem tonażu, konfiguracja wytłaczarki ma takie samo znaczenie jak skład chemiczny związku. Maszyna, która obsługuje zarówno PE, jak i PCV bez konieczności zmiany oprzyrządowania, pozwala zakładowi skrócić czas przezbrajania i uniknąć zanieczyszczenia między materiałami. Jednym z przykładów jest w pełni automatyczna, wysokowydajna wytłaczarka do kabli PE/PVC, która łączy w sobie ślimak o podwójnym przeznaczeniu, precyzyjną kontrolę temperatury i funkcje szybkiego zwalniania cylindra do przełączania związków.
 W pełni automatyczna, wysokowydajna wytłaczarka do kabli PE/PVC ze śrubą dwufunkcyjną Ta wytłaczarka umożliwia szybkie przełączanie pomiędzy PE i PVC bez konieczności wymiany narzędzi, łącząc dwufunkcyjny ślimak i precyzyjną kontrolę temperatury. Jest odpowiedni dla zakładów, które chcą skrócić czas przezbrajania i ryzyko zanieczyszczenia. Zobacz produkt →
Stopień wytłaczania a stopień wtrysku: bezpośrednie porównanie
Poniższe porównanie pokazuje praktyczne różnice, które wpływają na linię produkcyjną kabli. Liczby zakładają rodzinę żywic PE lub PP; PVC jest zwykle oceniany według wartości K zamiast MFI.
Własność
Stopień wytłaczania
Stopień wtrysku
Wpływ na produkcję
MFI (g/10 min)
0,3–5
8–60
Kontrola wymiarowa po matrycy
Siła topnienia
Wysoka
Niski do umiarkowanego
Zapobiega zwiotczeniu i podwijaniu się
Umrzeć, puchnąć zachowanie
Przewidywalny
Bardzo się różni
Jednorodność grubości ścianki
Rozkład masy cząsteczkowej
Dopasowane, często bimodalne
Węższy
Równowaga wydajności i stabilności
Ładowanie stabilizatora termicznego
Rozszerzony
Standard
Jest odporny na degradację podczas przebywania
Premia cenowa
Wartość bazowa 5% do 15%
Linia bazowa
Niższy wskaźnik złomowania równoważy premię
Wartości są typowymi zakresami odniesienia dla mieszanek do wytłaczania kabli. Zawsze sprawdzaj, czy zgadzasz się z arkuszem danych technicznych dostawcy.
W praktyce premia za gatunek do wytłaczania jest odzyskiwana, jeśli wyprodukowano nawet o jeden lub dwa procent mniej złomu. 12-procentowy udział złomu, jak w przykładzie początkowym, kosztuje znacznie więcej niż jakakolwiek oszczędność materiału.
Ukryte wskaźniki: prawidłowe odczytanie MFI dla wytłaczania kabli
Numer MFI w arkuszu specyfikacji opisuje, jak polimer przepływa w standardowej matrycy przy stałym obciążeniu, a nie jak zachowuje się w kombinacji śruby i matrycy. Poniższy wykres przedstawia typowe wartości MFI klasy wytłaczanej dla polimerów, które dominują w izolacji i osłonie kabla. PVC jest pomijany, ponieważ jest oceniany na podstawie wartości K.
LDPE 0,8
LLDPE 1.0
HDPE 0,5
PP 1,5
XLPE 1.0
Typowy wskaźnik szybkości płynięcia w g/10 min dla polimerów kablowych do wytłaczania. PVC jest oceniane według wartości K i nie jest pokazane.
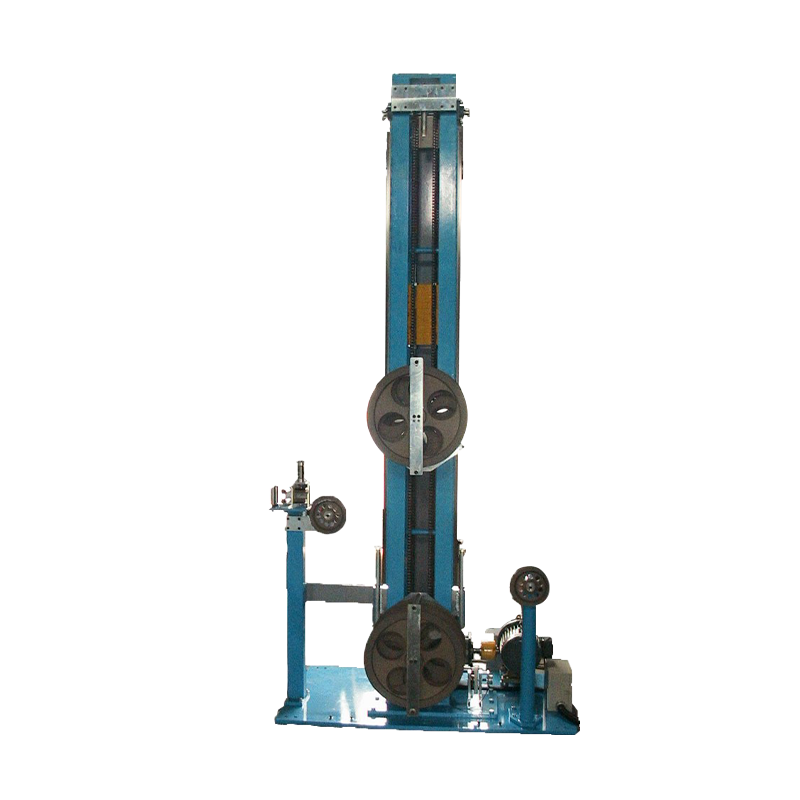
Ukrytą miarą MFI jest stabilność temperatury topnienia. Jeżeli wytłaczarka nie jest w stanie utrzymać temperatury stopu w zakresie ±3°C na matrycy, nawet prawidłowo określony gatunek będzie wykazywać zmiany średnicy. Geometria ślimaka, chłodzenie lufy i kontrola naprężenia przed gwintem zapewniają tę stabilność. W przypadku linii, które muszą pracować w sposób ciągły przy wymianie szpul, systemy akumulatorów i tancerek do linii ciągłego wytłaczania utrzymuj stałe napięcie i prędkość, aby wytłaczarka widziała stałe obciążenie.
Dystrybucja polimerów do wytłaczania w drutach i kablach
Producenci kabli rzadko korzystają jednakowo ze wszystkich rodzin polimerów. Poniższy rozkład odzwierciedla typowe zużycie w sektorze przewodów i kabli.
PCV – 34%
XLPE – 26%
LDPE/LLDPE – 18%
HDPE – 8%
PP – 10%
Inni – 4%
Prowadzi z PVC, ponieważ jest niedrogi, z natury trudnopalny i łatwy w obróbce w umiarkowanych temperaturach, co sprawia, że dominuje w budowie przewodów drutowych i kabli niskiego napięcia. Na drugim miejscu znajduje się XLPE ze względu na jego wytrzymałość dielektryczną i wyższą wartość znamionową cieplną, w większości standardów ciągłą temperaturę około 90°C, co czyni go domyślnym kablem zasilającym średniego i wysokiego napięcia. Gatunki PE są podstawą izolacji kabli komunikacyjnych, a PP zyskał popularność w okablowaniu samochodowym ze względu na odporność chemiczną i niską gęstość.
Przetwarzanie XLPE wymaga kontrolowanego profilu temperatury i koryta wody za matrycą, aby szybko obniżyć temperaturę stopu. Właśnie dlatego linie XLPE zwykle wykorzystują konfigurację wytłaczarki ze zbiornikiem wody.
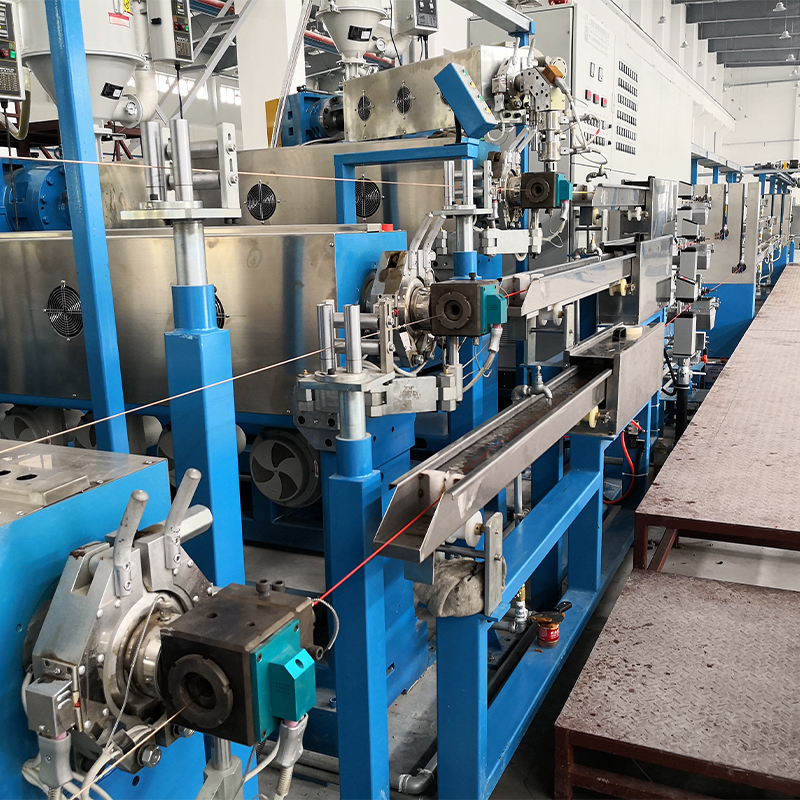
 Wytłaczarka do kabli XLPE/PE ze zbiornikiem wody chłodzącej do kontrolowanego przetwarzania Wytłaczarka ta, zaprojektowana do izolacji XLPE i PE, zawiera wielosekcyjny zbiornik na wodę zapewniający szybkie chłodzenie i równomierną grubość. Rozwiązuje problem nierównej izolacji i powolnego chłodzenia, zapewniając stabilną wydajność elektryczną w kablach zasilających i komunikacyjnych. Zobacz produkt →
Praktyczny pięcioetapowy proces selekcji
Ten przepływ pracy przenosi zaopatrzenie i inżynierię procesową z pustej strony do kwalifikowanej oceny bez zgadywania.
Krok 1 – Zdefiniuj specyfikację
Zanotuj klasę napięcia, rozmiar przewodu, ciągłą wartość cieplną, wymagania dotyczące płomienia i docelową elastyczność. To natychmiast zawęża pole polimerów.
Krok 2 – Stwórz krótką listę rodzin żywic
PVC do ogólnego pokrycia, XLPE do kabli energetycznych, PE do izolacji komunikacyjnej i PP, gdzie liczy się odporność chemiczna lub waga.
Krok 3 – Dopasuj MFI do śruby i matrycy
Gatunki o niskim MFI wymagają większego momentu obrotowego silnika i śruby zaprojektowanej pod kątem większego ścinania; gatunki o wysokim MFI wymagają ściślejszej kontroli temperatury matrycy. Sprawdź współczynnik L/D i stopień kompresji.
Krok 4 – Przeprowadź kontrolowaną próbę
Pracować z prędkością produkcyjną i logować temperaturę stopu, ciśnienie tłoczenia i zmiany średnicy przez co najmniej jedną godzinę. Praktycznym celem jest spójne pasmo średnicy ± 1%.
Krok 5 – Zablokuj okno i sprawdź dostawę
Ustal temperaturę cylindra, prędkość ślimaka i współczynnik pobierania w udokumentowanej procedurze. Sprawdź zgodność z normami IEC 60502, UL 1581 lub odpowiednią normą dotyczącą kabli.
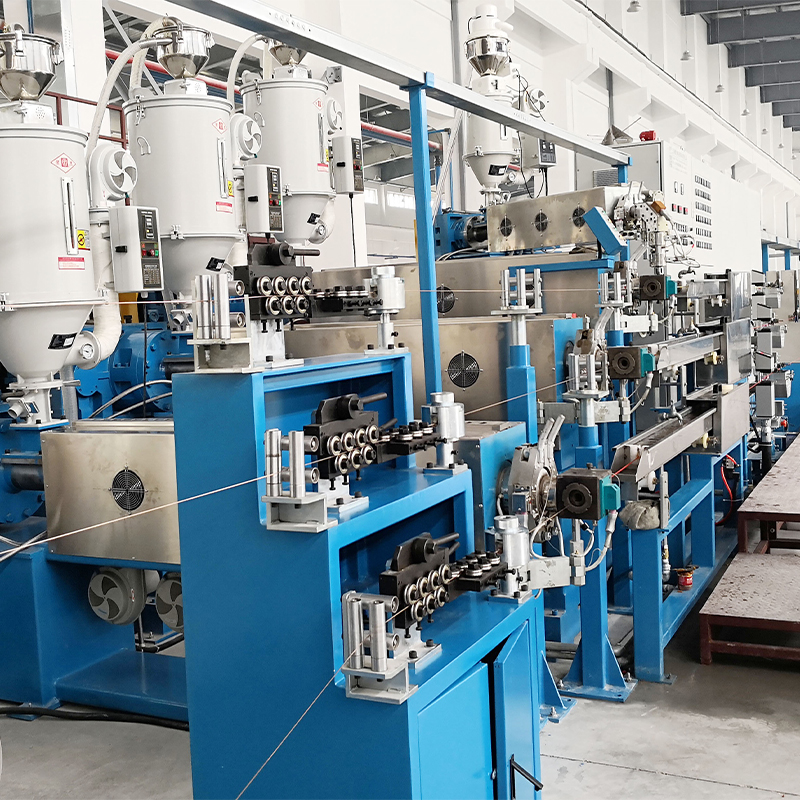
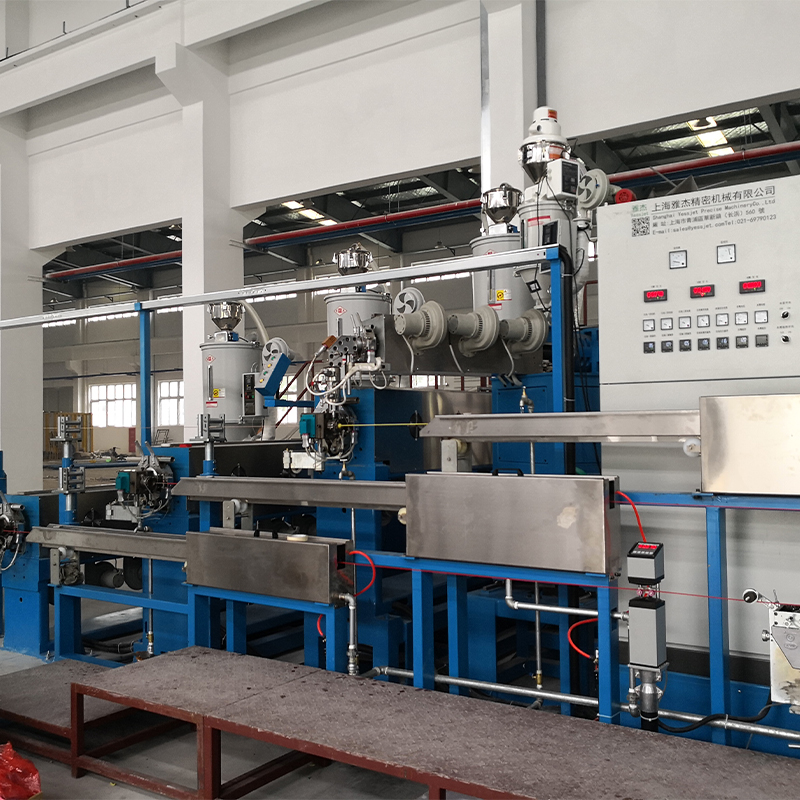
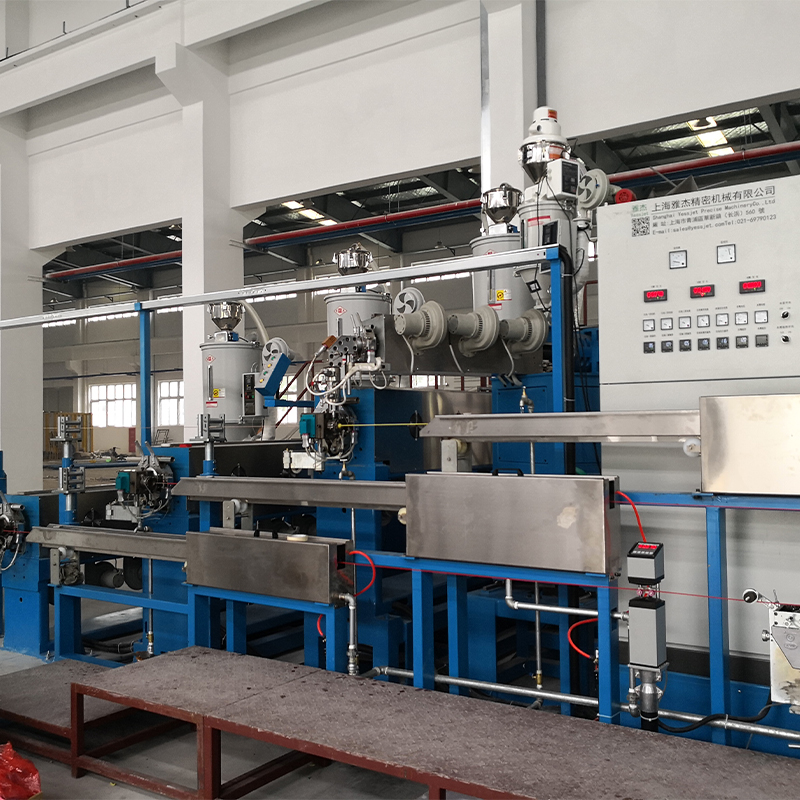
Sprzęt to druga połowa równania. Jeśli planujesz nowy zakład lub poważną przebudowę, kompletna linia do wytłaczania drutu i kabli z dopasowaną śrubą, matrycą, rynną chłodzącą i odbiorem pozwala uniknąć problemów z kompatybilnością, które pojawiają się, gdy na miejscu montowane są maszyny od różnych dostawców. Linia do wytłaczania integruje te etapy w jeden system.
 Zintegrowana linia do wytłaczania drutu i kabli z dopasowanymi komponentami Ta kompletna linia integruje wypłatę, prostowanie, wytłaczanie, chłodzenie, drukowanie i odbieranie w jednym systemie. Wybór tej opcji pozwala uniknąć problemów ze zgodnością powodowanych przez mieszanie dostawców, zapewniając niezawodne działanie w przypadku nowych zakładów lub większych przebudów. Zobacz produkt →
Praktyki konserwacji i zgodności, które chronią klasę
Po zakwalifikowaniu gatunku największe ryzyko przesuwa się z selekcji na obsługę i dyscyplinę procesu.
Transport i przechowywanie materiałów
- Kontrola wilgoci: Nawet polimery o niskiej absorpcji wilgoci mogą powodować rozpryski na powierzchni, jeśli są przechowywane w wilgotnych warunkach. Przechowuj mieszanki w oryginalnie zamkniętych opakowaniach i używaj suszarki zasypowej do higroskopijnych koncentratów i mieszanek specjalnych.
- Czyszczenie między klasami: Zmiana z PVC na PE lub XLPE może spowodować pozostawienie zwęglonych pozostałości, które po kilku godzinach będą widoczne jako czarne plamki. Stosować udokumentowaną sekwencję oczyszczania przy użyciu zgodnego środka czyszczącego.
- Limity przechowywania: Worki układaj na podłodze, utrzymuj temperaturę w magazynie poniżej 30°C i stosuj rotację zapasów „pierwsze weszło, pierwsze wyszło”, aby zapobiec powstawaniu drobnych cząstek i aglomeracji.
Zgodność i identyfikowalność
- Substancje objęte ograniczeniami: RoHS i REACH wymagają udokumentowanych deklaracji substancji od dostawcy związku oraz okresowych ponownych testów w przypadku zmiany receptury.
- Standardy płomienia i bezpieczeństwa: Normy UL 1581, IEC 60332 i IEC 60754 definiują wymagania dotyczące rozprzestrzeniania się płomienia i zawartości halogenów, które musi spełniać wybrany gatunek do wytłaczania w przypadku kabli budowlanych i przemysłowych.
- Identyfikowalność partii: Rejestruj numery partii polimerów, partie przedmieszek i parametry wytłaczania dla każdej serii produkcyjnej, aby można było prześledzić incydenty związane z jakością w odniesieniu do materiału, maszyny i operatora.
Materiał do wytłaczania może nadal zostać zniszczony po matrycy w wyniku niewłaściwej obsługi. Nierównomierne napięcie zwijania powoduje zarysowania powierzchni, a nieostrożne paletowanie może zmiażdżyć lub zniekształcić gotową szpulę. Zrobotyzowane systemy paletyzujące do obsługi szpul kablowych zmniejsz to ryzyko, automatyzując podnoszenie i układanie w stosy za pomocą kontrolowanych, powtarzalnych ruchów. Połączenie odpowiedniego polimeru ze zdyscyplinowanym postępowaniem zmienia decyzję dotyczącą materiału w niezawodną produkcję.