LANGUAGE
Linia izolacyjna z PVC o grubości 70 mm pracująca z prędkością 300 m/min wytwarza około 36 km izolowanego rdzenia w ciągu dwóch godzin. Jeśli wykończona średnica odbiega o 0,05 mm od tolerancji klienta przez dziesięć minut w tym oknie, kilka kilometrów rdzenia staje się złomem, szpula nawijająca musi zostać przerobiona, a odchylenie zwykle stwierdza się podczas kontroli przychodzącej u klienta, a nie na własnej podłodze.
Sterowanie procesem wytłaczania to zestaw pętli sprzężenia zwrotnego, które zapobiegają temu wynikowi. Utrzymuje temperaturę stopu, ciśnienie stopu, prędkość ślimaka, prędkość linii, średnicę i napięcie w określonych oknach minuta po minucie, a także rejestruje, co się poruszyło, gdy coś pójdzie nie tak.
Krótka odpowiedź: najpierw ustabilizuj stop, następnie wymiar, a następnie napięcie. Stabilność temperatury i ciśnienia decyduje o tym, czy grubość ścianki się utrzyma; sprzężenie zwrotne dotyczące średnicy i pojemności decyduje o tym, czy tolerancja zostanie zachowana; napięcie i akumulacja decydują o tym, czy linia przetrwa zmianę bez zatrzymywania. Dostrój je w tej kolejności, ponieważ każda pętla zakłóca pętlę znajdującą się za nią.
Linia rejestrująca ciśnienie stopu, średnicę na gorąco, grubość ścianki i naprężenie odbierania w jednosekundowych odstępach zazwyczaj pokazuje, gdzie występują straty w ciągu tygodnia od uruchomienia, na długo przed uzasadnieniem jakiejkolwiek modernizacji sprzętu.
Pięć pętli kontrolnych decydujących o tym, czy ściana się wytrzyma
Sterowanie procesem na linii wytłaczania nie jest jednym kontrolerem. Istnieje pięć pętli, które wchodzą ze sobą w interakcję, a interakcja utrudnia tę pracę.
Profil termiczny
Pięć do siedmiu stref beczkowych utrzymywanych w temperaturze 3 stopni C, strefa matrycy w granicach 2 stopni C.
Ciśnienie topnienia
Przetwornik przed pakietem sit, stabilność w granicach 1 procent wartości zadanej.
Prędkość śruby i linii
Obroty ślimaka dostosowane do prędkości linii, z poborem od 1,4 do 1,6 dla izolacji PVC.
Informacje zwrotne wymiarowe
Wskaźnik laserowy 6 do 8 m od matrycy, miernik pojemności do pomiaru grubości ścianki i mimośrodu.
Napięcie i akumulacja
Pozycja tancerza, napięcie naciągu w niutonach i przechowywana długość od 30 do 90 sekund.
Temperatura topnienia jest najwolniejszą pętlą i najczęściej ustalaną na podstawie wyczucia. Na typowej linii izolacyjnej dryft o 5 stopni C w strefie dozowania zmienia lepkość na tyle, aby przesunąć gotową średnicę o 0,02 mm do 0,04 mm przy stałej prędkości ślimaka. Termopary należy sprawdzać względem punktu odniesienia co kwartał, ponieważ odczyt czujnika do 4 stopni C jest zwykle kompensowany przez operatora, który podnosi wartość zadaną i nigdy jej nie przywraca.
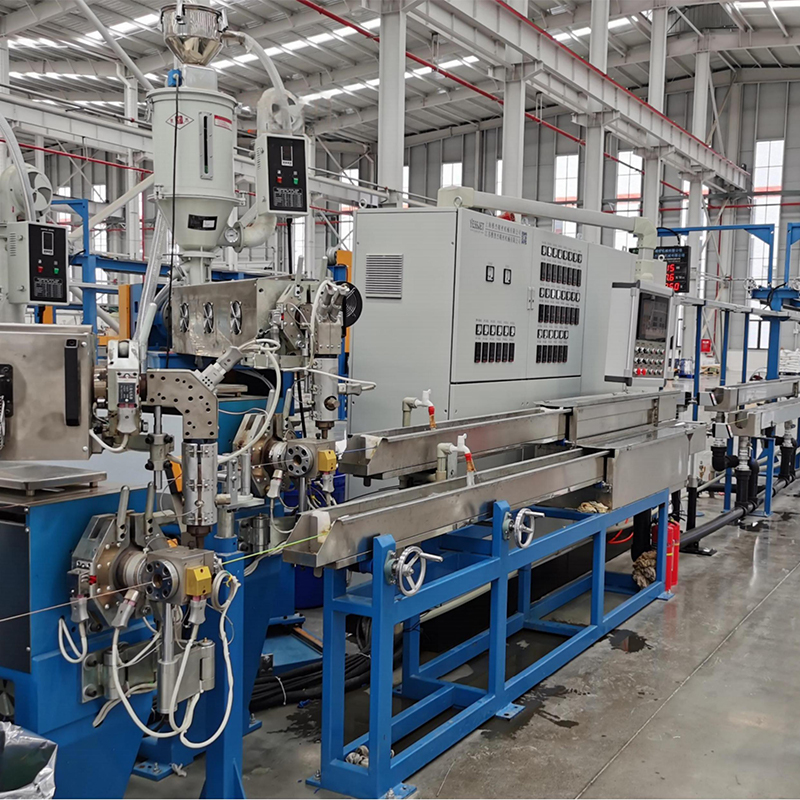
 W pełni automatyczna wytłaczarka do kabli PE PVC o wysokiej wydajności W pełni automatyczna wytłaczarka do kabli o wysokiej wydajności z PE PVC to zintegrowany system produkcyjny zaprojektowany w celu wspierania producentów kabli w wydajnej i precyzyjnej produkcji. To sp... Zobacz produkt →
Geometria śruby określa ilość pracy, jaką musi wykonać pętla temperaturowa. Stopień sprężania dopasowany do mieszanki zapewnia płaski profil ciśnienia; niedopasowanie objawia się wzrostem ciśnienia w głowicy, którego nie usunie żadna regulacja PID. Stan pakietu sit należy uwzględnić w planie sterowania z tego samego powodu: częściowo zablokowany pakiet zwiększa ciśnienie w głowicy i zmienia wydajność o 2 do 5 procent. Omówiono w nim związek pomiędzy konstrukcją ślimaka, mocą wyjściową i stabilnością sterowania wysokowydajna prowadnica wytłaczarki .
Średnica i grubość ścianki to elementy, w których kontrola staje się widoczna dla klienta. Wskaźnik laserowy zamontowany w odległości 6 do 8 m od matrycy odczytuje średnicę na gorąco, która jest o 8 do 12 procent większa niż średnica na zimno na linii izolacyjnej PE, więc sterownik musi kierować się w stronę zimnych obiektów, podczas gdy miernik widzi gorąco. Napięcie zamyka łańcuch: napięcie naciągu utrzymywane w granicach kilku procent utrzymuje rdzeń w kształcie okrągłym i zapobiega wgryzaniu się górnych warstw w izolację na szpuli.
Porównanie ręcznego, podstawowego sterownika PLC i sterowania w pętli zamkniętej
W tej samej hali produkcyjnej pojawiają się trzy architektury sterowania, a różnicę widać raczej w liczbach niż w broszurach.
Podejście kontrolne
Co jest regulowane
Odchylenie średnicy
Złom rozruchowy na zmianę
Czas zmiany
Instrukcja
Prędkość ślimaka i odbiór ustawiane wzrokowo i dźwiękowo
/- 0,08 mm
120 do 200 m
25 do 40 minut
Podstawowy sterownik PLC, otwarta pętla
Utrzymane wartości zadane, tylko alarmy, brak informacji zwrotnej o produkcie
/- 0,04 mm
60 do 100 m
15 do 25 minut
Zamknięta pętla z manometrem i sprzężeniem zwrotnym napięcia
Średnica, grubość ścianki, ciśnienie stopu i napięcie regulowane w sposób ciągły
/- 0,015 mm
20 do 40 m
8 do 12 minut
Tabela: orientacyjne zakresy wydajności dla linii izolacji PCV o grubości 70 mm; rzeczywiste wartości zależą od związku, konstrukcji śruby i konfiguracji odbioru.
Czwarta kolumna to ta, która płaci. Cięcie złomu początkowego ze 150 m do 30 m na zmianę na linii, która zmienia produkt osiem razy w tygodniu, pozwala zaoszczędzić około 960 m gotowego rdzenia tygodniowo, zanim zostanie policzona jakakolwiek poprawa wydajności w stanie ustalonym.
Ukryte wskaźniki: gdzie faktycznie leżą straty
Wykresy średnic często wyglądają doskonale na długo przed tym, zanim linia będzie naprawdę pod kontrolą. Rejestrowanie szerszego zestawu zmiennych w ciągu jednego 24-godzinnego okresu zwykle powoduje zmianę obrazu strat.
Dryf średnicy
34%
34%
Skoki napięcia
26%
26%
Temperatura topnienia
18%
18%
Zużycie śruby
12%
12%
Wilgoć
10%
10%
Każda przyczyna ma inne rozwiązanie i tylko pierwszą można rozwiązać, kupując lepszy miernik.
- Skoki napięcia podczas zmiany: tancerz osiąga limit ruchu, a akumulator rozładowuje się przed zakończeniem splotu. Przechowywanie od 30 do 90 sekund prędkości linii jest decyzją projektową, a nie wzmocnieniem sterownika.
- Skok w temperaturze topnienia: zazwyczaj wentylator chłodzący pracuje zbyt intensywnie lub taśma grzejna ma słaby kontakt, co jest widoczne jako oscylacja ciśnienia w głowicy trwająca od 30 do 60 sekund.
- Zużycie ślimaka i cylindra: wzrost luzu w sekcji dozującej o 0,1 mm może zmniejszyć wydajność o 3 do 6 procent i zmusić operatorów do zwiększenia prędkości ślimaka, co podnosi temperaturę stopu.
- Wilgotność materiału: kilkaset ppm wilgoci w mieszance PVC tworzy puste przestrzenie, które miernik średnicy z radością odczytuje jako dobry produkt.
Naprężenie to pętla najczęściej pozostawiona otwarta na liniach, na których w przeciwnym razie działają nowoczesne elementy sterujące, i jest to pierwsze miejsce, na które należy zwrócić uwagę, gdy poziom złomu wzrasta bez żadnego alarmu średnicy.
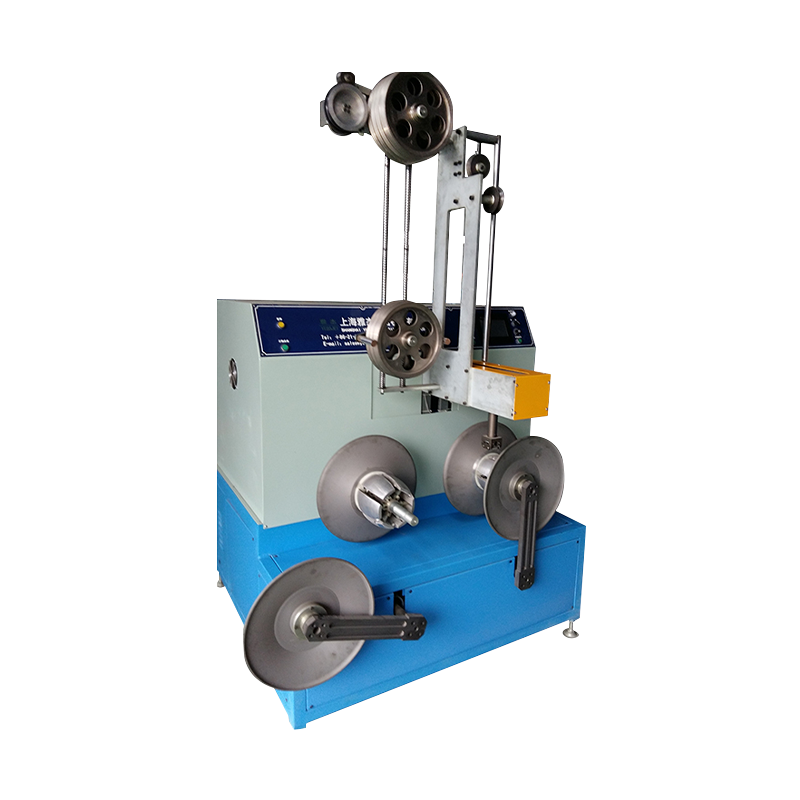
 Systemy kontroli naprężenia kabla drutowego Zaprojektowane z myślą o precyzyjnej regulacji naprężenia kabla, systemy kontroli naprężenia kabla są niezbędnym wyposażeniem w procesach nawijania kabli. Jego podstawowa funkcja polega na re... Zobacz produkt →
Gdzie wysiłek w zakresie kontroli opłaca się najbardziej, według typu kabla
Zwroty z inwestycji w sterowanie znacznie różnią się w zależności od rodziny produktów, ponieważ różnią się koszty materiałów, tolerancje i prędkość linii.
Kabel zasilający, XLPE SN i NN - 38%
LAN i transmisja danych - 26%
Drut budowlany, PCV i PCV - 16%
Druty samochodowe i elektroniczne - 12%
Specjalistyczne i inne - 8%
W przypadku zwrotu dominuje kabel zasilający XLPE, ponieważ tolerancje ścian są małe, mieszanka jest droga, a złomowany kilometr kosztuje kilka razy tyle, ile kosztuje złomowany kilometr drutu budowlanego z PCW. Kabel LAN jest na drugim miejscu, ponieważ same umiejętności operatora nie są w stanie spełnić limitów pojemności i mimośrodu; sufit o mimośrodowości wynoszącej 5% wymaga ciągłych pomiarów i korekt. Drut budowlany jest bardziej tolerancyjny w przypadku mimośrodu, ale działa z prędkością od 600 do 1200 m/min, gdzie regulacja prędkości i naprężenie nawijania decydują o tym, czy szpula nadaje się do sprzedaży. Kontrola nagród w branży motoryzacyjnej i elektronicznej odbywa się głównie poprzez powtarzalność w wielu krótkich seriach.
Sekwencja uruchomienia: sześć kroków blokujących ustawienia
Nowa lub przebudowana linia osiąga stabilną kontrolę szybciej, jeśli zastosuje się poniższą sekwencję, zamiast dostrajać wszystko na raz.
Krok 1: Punkt odniesienia przed zmianą czegokolwiek
Rejestruj ciśnienie stopu, średnicę na gorąco i na zimno, grubość ścianki i naprężenie odbierania w odstępach jednosekundowych przez całą zmianę. Zapis ten jest jedynym wiarygodnym dowodem na to, że późniejsza zmiana pomogła.
Krok 2: Zamontuj czujniki do procesu, a nie do szafki
Umieść miernik laserowy w odległości 6–8 m od matrycy, aby stop osiadł, trzymaj przetwornik ciśnienia przed pakietem sit i zamontuj czujnik wagowy w miejscu, w którym tarcie wstęgi nie może go odchylić.
Krok 3: Dostrój pętle w odpowiedniej kolejności
Najpierw temperatura, następnie ciśnienie stopu, następnie wymiar, a następnie napięcie. Strojenie napięcia przed ustabilizowaniem się temperatury po prostu przesuwa oscylację wokół linii.
Krok 4: Zbuduj tabelę współczynników prędkości
Rejestruj obroty śruby w porównaniu z prędkością linii dla każdego rozmiaru i związku. Operatorzy, którzy zaczynają od znanego współczynnika, docierają do produktu nadającego się do sprzedaży w jednej trzeciej przypadków.
Krok 5: Napisz procedurę zmiany
Napełnij akumulator, zaparkuj tancerkę w połowie skoku, połącz, a następnie stopniowo zwalniaj miejsce do przechowywania. Rutyna sprawia, że wytłaczarka się obraca podczas wymiany odbieraka.
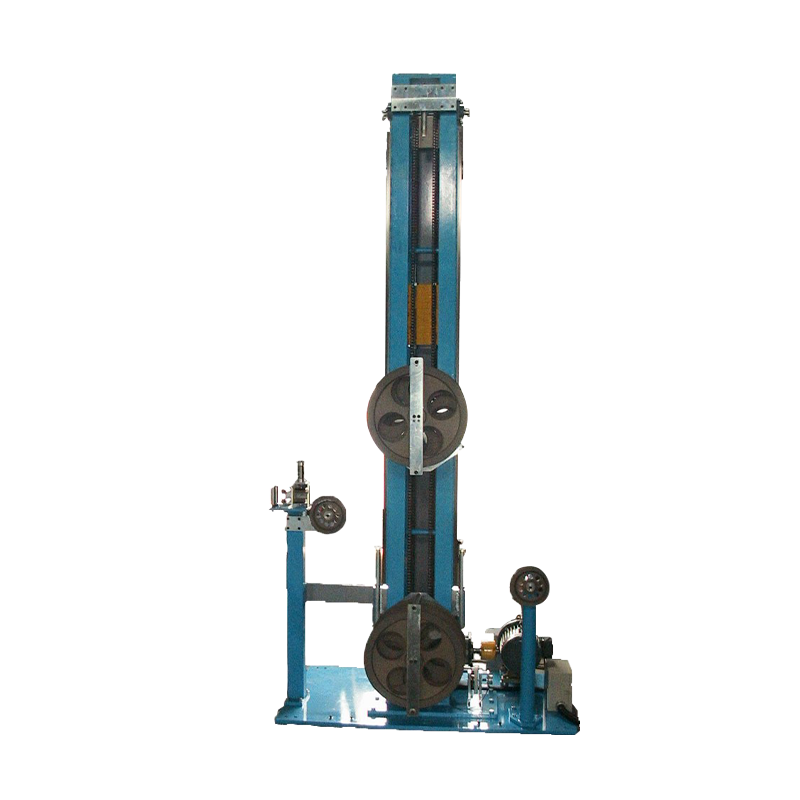
 Acumulator Dancer (stojak do przechowywania kabli) Accumulator Dancer (stojak do przechowywania kabli) to profesjonalne urządzenie do zarządzania kablami, zaprojektowane w celu optymalizacji procesów przetwarzania kabli. Dostępne w wersji pionowej i poziomej... Zobacz produkt →
Krok 6: Przekazanie z ograniczeniami w formie pisemnej
Granice kontrolne, progi alarmowe i działania wymagane dla każdego alarmu powinny znajdować się na jednym arkuszu na linii, a nie w pliku uruchomienia.
Konserwacja, kalibracja i zgodność
Jakość kontroli spada cicho. Plan kalibracji i inspekcji zapewnia niezawodność pętli pomiędzy remontami.
- Weryfikacja termopar co kwartał względem wzorca, z tolerancją 5 stopni C.
- Zerowanie przetwornika ciśnienia stopu co miesiąc i ponowna kalibracja co 12 miesięcy.
- Sprawdzanie laserowego miernika średnicy względem identyfikowalnego wzorca co 6 miesięcy.
- Coroczna kalibracja pozycji tancerza i ogniw obciążnikowych napięcia.
- Pomiar luzu śruby i lufy co 4000 do 6000 godzin pracy.
- Przechowywanie zapisów parametrów kontrolnych dla każdej partii produkcyjnej, zgodnie z wymaganiami klienta i standardami.
Jeśli sprzęt jest odpowiedni, zgodność polega w dużej mierze na dokumentowaniu. Normy kablowe, takie jak IEC 60227, IEC 60502, UL 44, UL 83 i GB/T 5023, definiują wymiary, które muszą zostać spełnione; system kontroli procesu przedstawia dowód, że zostały one spełnione na każdym metrze. Prowadzenie rejestrów średnicy i grubości ścianek dla każdej partii sprawia, że audyt staje się pobieraniem plików, a nie ponownym testem.
Bezpieczeństwo należy do tego samego planu. Osłony obracającego się sprzętu odbierającego, zblokowane wyłączniki awaryjne i kontrolowany dostęp do głowicy gwinciarki podczas czyszczenia nie są opcjonalnymi dodatkami na linii, która pracuje bez nadzoru przez noc. Należy również ustawić progi alarmowe, aby operatorzy zareagowali przed pojawieniem się złomu, a nie po ukończeniu szpuli.
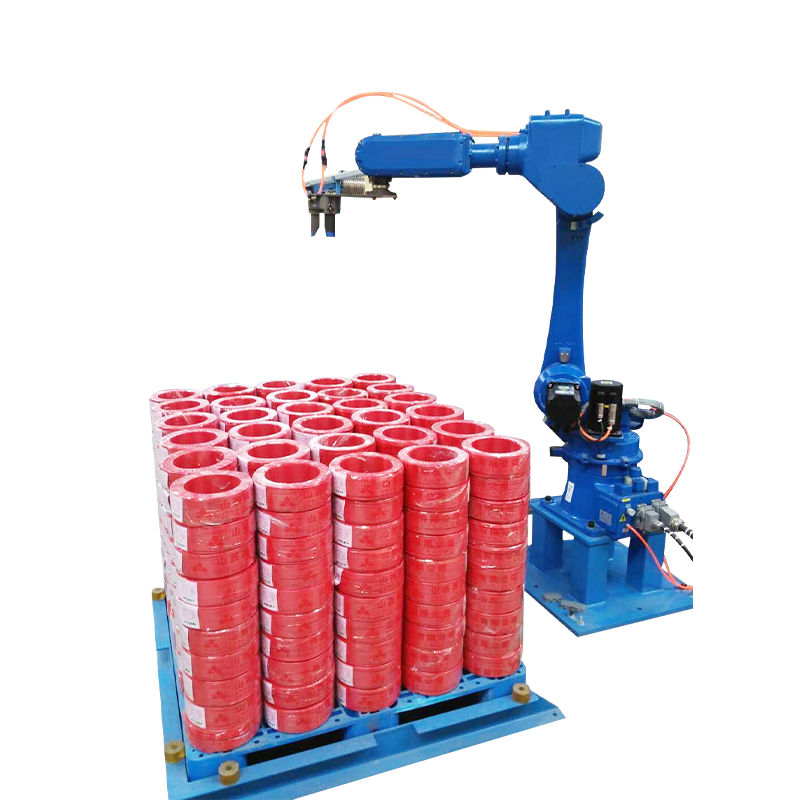
Kontrolę procesu wytłaczania najlepiej oceniać na końcu linii. Wytłaczarka przekazująca zmienny rdzeń do zwijarki po prostu przeniosła problem w dół, gdzie objawia się usterką naprężenia, owalną szpulą lub odrzuconą paletą. Dlatego pomiar musi podążać za produktem: średnica i grubość ścianki w matrycy, naprężenie i długość w zwijarce oraz tożsamość szpuli w miejscu, w którym zrobotyzowane systemy paletyzujące do obsługi szpul kablowych przejąć.
Jiangsu Yessjet Precise Machinery buduje urządzenia do wytłaczania, zwijania, pakowania i paletyzacji jako jedną połączoną linię, co ma znaczenie w tym kontekście. Pętle utrzymujące średnicę na matrycy i pętle utrzymujące napięcie na zwijarce muszą być zaprojektowane z myślą o sobie nawzajem, a producent dostarczający oba końce tego łańcucha może je dostroić, zamiast obwiniać jednego za drugiego.