LANGUAGE
Fabryka kabli wymieniająca śrubę na linii izolacyjnej ze sztywnego PCV zamówiła kiedyś stopień sprężania 4,0, kierując się rozsądnie brzmiącą logiką, że większa kompresja oznacza lepsze topienie. W ciągu trzech zmian wytłaczarka pracowała intensywnie, temperatura stopu wzrosła o około 18°C, a do matrycy docierały przypalone plamki. Nic nie zostało złamane. Ślimak ściskał związek, który osiągnął już gęstość stopu z powrotem w strefie zasilania, a dodatkowa praca objawiała się w postaci ciepła.
Krótka odpowiedź: stopień sprężania (CR) to objętość pierwszego strumienia zasilającego podzielona przez objętość ostatniego strumienia dozującego, która w przypadku ślimaka o stałym skoku jest prawie taka sama, jak głębokość kanału zasilającego podzielona przez głębokość kanału dozującego. Śruby ogólnego przeznaczenia mają średnicę od 2,0 do 4,0. Sztywny PVC zwykle ma wartość 2,0–2,5, plastyfikowany PVC i HDPE 2,5–3,5, PP 3,0–3,5, a mocno wypełnione związki bezhalogenowe są zwykle lepiej obsługiwane przez sekcję mieszania niż wyższą liczbę.
Poniższe sekcje pokazują, jak zbudowany jest ten numer, co cicho kontroluje na linii kablowej i jak go określić bez zamawiania drugiej śruby.
Co właściwie mierzy współczynnik kompresji
Śruba o pełnym locie działa w trzech strefach. Strefa podawania utrzymuje głęboki, stały kanał, dzięki czemu luźne pelety mogą wpadać i być transportowane do przodu. Strefa kompresji lub przejścia zwęża się w tym kanale i ściska stałe złoże podczas jego topienia. Strefa dozowania powraca na płytką, stałą głębokość, dzięki czemu stop dociera do matrycy pod stabilnym ciśnieniem i przewidywalną szybkością.
Współczynnik kompresji porównuje pierwszą i ostatnią z tych objętości. Ponieważ podziałka i szerokość zwoju pozostają stałe w przypadku standardowej śruby o pełnym skoku, stosunek objętości sprowadza się do stosunku głębokości: CR = H1 / H2, gdzie H1 to głębokość kanału zasilającego, a H2 to głębokość kanału dozującego.
Zadaniem fizycznym stojącym za liczbą jest gęstość. Granulki związku kablowego mają gęstość nasypową wynoszącą w przybliżeniu 0,5 do 0,7 g/cm3, podczas gdy ten sam polimer w postaci stopionej ma gęstość nasypową około 0,9 do 1,3 g/cm3. Sam materiał potrzebuje zatem jedynie zmniejszenia objętości o około 1,6 do 2,2, aby stał się stopem pozbawionym pustych przestrzeni. Sprężenie powyżej tej wartości kompensuje przepływ wycieków nad obszarami zgarniającymi, ciśnienie wymagane przez matrycę oraz różnice w zachowaniu surowca w zależności od partii.
Gdzie numer z tabliczki znamionowej może wprowadzać w błąd
Współczynnik głębokości obowiązuje tylko przy stałym nachyleniu i stałej szerokości lotu. Po zmianie wysokości dźwięku lub dodaniu miksera w stylu Maddocka rzeczywisty współczynnik musi pochodzić z rzeczywistej głośności kanału. W przypadku śrub o zmiennym skoku szybki współczynnik głębokości może zawyżyć efektywny CR o 10 do 15 procent, co wystarczy, aby wypchnąć śrubę z PCV przez bezpieczne okno. Dlatego wytłaczarki do kabli są określane według związku, a nie rozmiaru cylindra, a rysunek ślimaka powinien określać zastosowaną metodę obliczeń.
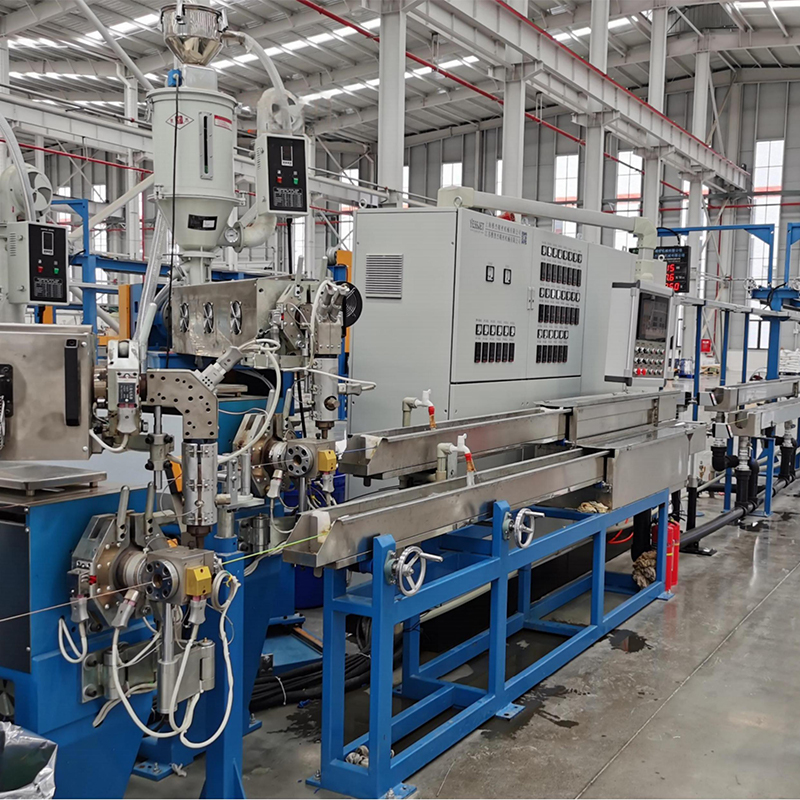
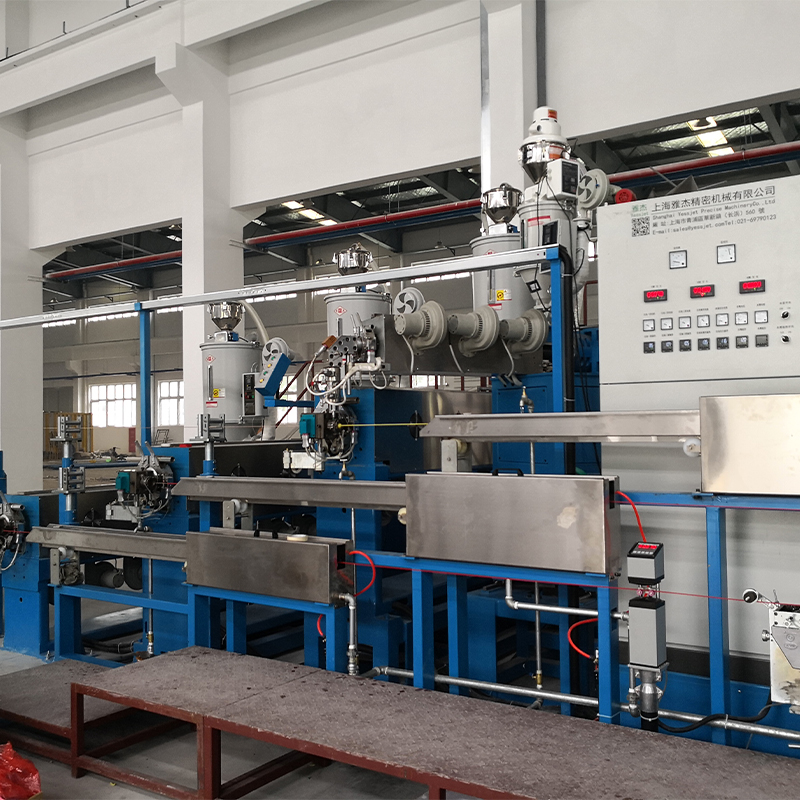 Wysokowydajna wytłaczarka do kabli PP PVC PE Jako wielofunkcyjne urządzenie podstawowe do produkcji kabli, wysokowydajna wytłaczarka do kabli PP PVC PE została zaprojektowana z myślą o energooszczędnym i wydajnym wytłaczaniu warstw izolacyjnych... Zobacz produkt →
Dopasowanie proporcji do stosowanej mieszanki
Mieszanki kabli nie są wymienne, a stopień sprężania występuje tam, gdzie różnica staje się mechaniczna. O wyborze decydują trzy zmienne: stopień spadku gęstości nasypowej w miarę topienia się materiału, ilość ciepła ścinającego tolerowanego przez polimer oraz stopień ścieralności preparatu.
Sztywne i plastyfikowane PCV
Nieplastyfikowany PVC jest materiałem najbardziej wrażliwym na ścinanie w linii kablowej i zwykle ma twardość 2,0–2,5 przy długim i delikatnym przejściu. Wyższy stosunek tworzy lokalne gorące punkty, które uwalniają chlorowodór i pozostawiają ślady spalenia wewnątrz cienkiej ściany izolacyjnej. Elastyczny PVC toleruje 2,5-3,0, chociaż lotne plastyfikatory sprawiają, że warto obserwować strefę zasilania.
PE, HDPE i PP
Poliolefiny mają wyższą lepkość stopu i czystsze właściwości topnienia, więc przyjmują 2,8-3,5 bez reklamacji. Śruby osłonowe z HDPE często łączą ten stosunek z sekcją głębokiego podawania i stosunkiem L/D od 25:1 do 30:1, dzięki czemu linia może pracować twardo, a stopiony materiał pozostaje jednorodny.
XLPE i związki sieciowalne
XLPE utwardzany nadtlenkiem jest przypadkiem szczególnym. Środek sieciujący jest wrażliwy na czas przebywania i temperaturę, dlatego ślimak musi wytworzyć ciśnienie bez odprowadzania ciepła ścinającego do stopu. Stosunek bliski 2,3-3,0, płynne przejście i ścisła kontrola temperatury mają większe znaczenie niż surowa moc wyjściowa. Związki już bliskie progu wstępnego utwardzenia wykazują raczej żele i grudki niż czysty stop.
Mieszanki wypełnione, trudnopalne i bezhalogenowe
Wysokie obciążenie wypełniaczem zwiększa gęstość nasypową, zmniejsza zmianę objętości, jaką musi wywołać śruba, i jednocześnie powoduje zużycie zgarniaków. Stosunek 2,5-3,5 w połączeniu z sekcją mieszania barierowego lub dyspersyjnego bije po prostu podwyższenie liczby.
Parowanie śrub i beczek w tych rodzinach przebiega według dość przewidywalnego schematu; to przewodnik po wysokowydajnym wytłaczaniu PP, PVC i PE omawia kombinacje bardziej szczegółowo.
Porównanie typowych konfiguracji śrub do wytłaczania kabli
Poniższe porównanie podsumowuje najczęściej współpracujące konstruktory wytłaczarek do kabli Windows. Liczby należy traktować jako punkt wyjścia do wyceny, a nie jako uniwersalne stałe, ponieważ dostawcy mieszanek zmieniają receptury, a wraz z nimi zmienia się gęstość nasypowa.
Typowe okna współczynnika kompresji dla popularnych mieszanek kablowych; przed złożeniem zamówienia potwierdź ostateczną geometrię zgodnie z aktualnym arkuszem danych związku.
Czego nie pokazuje numer na tabliczce znamionowej
Dwie śruby o tym samym podanym stosunku nie mogą zachowywać się podobnie, ponieważ linka reaguje na energię i ciśnienie, a nie samą geometrię. Gdy współczynnik CR jest zbyt niski, złoże stałe dociera do strefy dozowania tylko częściowo stopione, a wydajność ulega wahaniom, gdy niestopione fragmenty przechodzą przez dyszę. Gdy jest zbyt wysoka, ta sama niestabilność powraca z przeciwnego kierunku wraz ze wzrostem temperatury stopu i momentu obrotowego.
Grubość ścianki izolacji jest najszybszym wskaźnikiem obu problemów. Poniższy wykres przedstawia śrubę osłonową z PE o średnicy 65 mm pracującą w całym zakresie stopni sprężania; wartości pokazują kształt efektu, a nie specyfikację konkretnej linii.
4,2%
CR 2.0
2,6%
CR 2.5
1,2%
CR 3.0
2,1%
CR 3.5
4,8%
CR 4.0
Za tą krzywą znajdują się trzy wskaźniki. Najważniejsza jest stabilność ciśnienia stopu: wahania o więcej niż około jeden procent na matrycy ujawniają się jako rozrzut grubości ścianki. Energia właściwa jest na drugim miejscu: kompresja, która wykonuje użyteczną pracę topienia, utrzymuje liczbę kilowatogodzin na kilogram na niezmienionym poziomie, podczas gdy kompresja, która generuje jedynie ścinanie, zwiększa tę liczbę. Trzecie miejsce zajmuje zużycie śruby, ponieważ zużyty zabierak dozujący cicho podnosi współczynnik efektywny w ciągu roku produkcji.
Gdzie stopień kompresji przenosi największą wagę
Każda śruba wytłaczająca ma stopień sprężania, ale liczba ta ma decydujący wpływ na decyzje dotyczące specyfikacji w niektórych segmentach kabli w znacznie większym stopniu niż w innych.
- 36% Izolacja i poszycie PCV
- 24% Poszycie bez PE i halogenów
- 22% Izolacja kabla zasilającego XLPE
- 18% Kabel LAN i kabel do transmisji danych
Wzór opiera się na czułości złożonej, a nie na objętości kabla. Największy udział ma PVC, ponieważ jego okno przetwarzania jest wąskie, a niewłaściwe proporcje objawiają się od razu przebarwieniami lub wadami powierzchni. Następuje poszycie PE i niezawierające halogenów, którego siłą napędową jest ścieranie i dyspersja, a nie wrażliwość na ciepło. Śruby do kabli zasilających XLPE są określane konserwatywnie, ponieważ chemia sieciowania ustala sufit. Kabel LAN i kabel do transmisji danych, o cienkich ściankach i małych docelowych pojemnościach, zależą przede wszystkim od stabilności ciśnienia.
W przypadku prac związanych z poszyciem XLPE i PE, określony wkręt wraz z układem chłodzenia jest zwykle bezpieczniejszym punktem wyjścia.
 Wytłaczarka do kabli XLPE PE ze zbiornikiem wody chłodzącej Ta wytłaczarka do kabli XLPE PE ze zbiornikiem na wodę została zaprojektowana do wytłaczania i chłodzenia kabli w izolacji XLPE i PE, integrując wysoce precyzyjną wytłaczarkę jednoślimakową,... Zobacz produkt →
Proces wyboru: od danych złożonych do kolejności śrub
Sześć kroków przekształca złożone dane w użyteczną specyfikację śrub.
- Zapytaj dostawcę mieszanki o gęstość nasypową, gęstość stopu, szybkość płynięcia stopu i zalecany zakres przetwarzania. Stosunek gęstości objętościowej do stopionej ustala podstawę dla rozsądnego stopnia kompresji.
- Zdefiniuj produkt przed maszyną: izolacja lub osłona, grubość ścianki, zakres tolerancji, rozmiar przewodu i prędkość linii, którą zamierzasz uruchomić.
- Najpierw napraw L/D i wyjście. Stopień sprężania wynika z głębokości kanałów zasilających i dozujących, dlatego decydowanie o nim osobno wymusza kompromis gdzie indziej.
- Sprawdź długość przejścia i szybkość ścinania, a nie tylko stosunek. Współczynnik 2,8 rozłożony na długi okres przejściowy zachowuje się zupełnie inaczej niż ten sam stosunek skupiony w trzech lotach.
- Zdecyduj, czy związek potrzebuje lotu barierowego, sekcji Maddock czy mieszalnika kołkowego; wypełnione i mocno zabarwione mieszanki często zyskują więcej na dyspersji niż na kompresji.
- Potwierdź podziałkę, szerokość zabieraka, głębokość obudowy, naddatek na zużycie i metodę obliczeń na rysunku i uzyskaj na piśmie efektywny stopień sprężania.
Po ustaleniu geometrii śruby reszta linii musi do niej pasować. Długość chłodzenia, napięcie nawijania, pojemność akumulatora i prędkość zwijania wynikają ze stabilnej wydajności stopu.
 Linia do wytłaczania drutu i kabli Funkcje 1. Import beczek i śrub z Tajwanu o dużej wydajności wytłaczania. 2. Różne rodzaje tworzyw sztucznych mogą wybrać własną lufę i śrubę. EX: PVC, PE, ... Zobacz produkt →
Uwagi dotyczące zużycia, konserwacji i zgodności
Śruba jest częścią zużywalną i jej stopień sprężania zmienia się. Azotowane zgarniaki tracą głębokość obudowy w stosunku do związków wypełnionych, a gdy kanał dozujący staje się głębszy o kilka dziesiątych milimetra, efektywny stosunek spada, a wraz z nim zmienia się zachowanie podczas topienia. Linie, które były stabilne przy uruchomieniu, zaczynają wykazywać rozrzut grubości ścianki, a przyczyną często jest śruba, a nie związek.
- Zmierz zewnętrzną średnicę przelotu i głębokość kanału przy każdym corocznym wyłączeniu i porównaj odczyty z oryginalnym rysunkiem.
- Śledź określoną energię na kilogram; powolna tendencja wzrostowa jest jedną z najwcześniejszych oznak zużycia i zmiany stopnia sprężania.
- Zachowaj rysunek śruby, zapis gatunku materiału i obróbki cieplnej razem, aby móc wycenić wymianę bez konieczności przeprojektowywania.
- Ponownie sprawdź profil ogrzewania beczki i chłodzenie ślimaka za każdym razem, gdy zmienia się mieszanka; oba mogą zrównoważyć skromne ograniczenia geometrii bez nowej śruby.
Czas sprawności zależy również od buforowania wyjścia ślimakowego w dalszej części procesu. Systemy akumulatorów i tancerek do linii ciągłego wytłaczania utrzymuje materiał podczas wymiany szpul, dzięki czemu wytłaczarka nigdy nie musi się zatrzymywać, co pozwala zachować spójność historii topienia od pierwszego do ostatniego metra.
Stopień sprężania to jedna liczba, która decyduje, gdzie śruba wykonuje pracę topienia. Dopasuj to do zmiany gęstości i tolerancji związku na ścinanie, utrzymuj przejście wystarczająco długo, aby stopić się bez przypalenia, i zweryfikuj rzeczywiste objętości kanałów, zamiast ufać współczynnikowi głębokości wziętemu z rysunku. W przypadku linii kablowej jest to zwykle różnica między stabilną ścianą izolacyjną a tygodniem złomu.